
गैर-उपभोज्य इलेक्ट्रोड आर्क वेल्डिंग
10744
09.01.2018
चाप वेल्डिंग यह एक पारंपरिक धातु वेल्डिंग प्रक्रिया है जिसमें धातु की सतह को गर्म करके पिघलाने के लिए विद्युत चाप का उपयोग किया जाता है। चाप का तापमान 7000 ° C तक होता है, जिससे विभिन्न कठोरता वाली धातुओं को पिघलाया जा सकता है। 1802 में ही, वैज्ञानिकों ने उच्च-तापमान विद्युत चाप की घटना की खोज कर ली थी। और 1882 में, वैज्ञानिक एन.एन. बेनार्डोस ने कार्बन इलेक्ट्रोड का उपयोग करके विद्युत वेल्डिंग का आविष्कार और पेटेंट कराया। चाप वेल्डिंग वेल्डिंग दो प्रकार की होती है: एक उपभोज्य इलेक्ट्रोड के साथ और दूसरी गैर-उपभोज्य इलेक्ट्रोड के साथ। गैर-उपभोज्य विधि में तापमान-प्रतिरोधी पदार्थ का उपयोग किया जाता है। इस उद्देश्य के लिए उपयुक्त पदार्थों में टंगस्टन, कार्बन या ग्रेफाइट इलेक्ट्रोड शामिल हैं।
गैर-उपभोज्य इलेक्ट्रोड के साथ इलेक्ट्रिक आर्क वेल्डिंग के मूल सिद्धांत
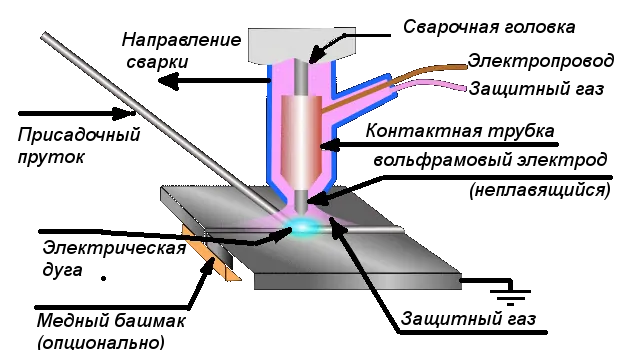
गैर-उपभोज्य इलेक्ट्रोड आर्क वेल्डिंग इससे धारा के प्रकार की परवाह किए बिना, उच्च चाप स्थिरता बनाए रखना संभव हो जाता है। इसके अलावा, फीड दर और इलेक्ट्रोड कोण को समायोजित करके, और फिलर वायर ग्रेड का चयन करके, वेल्ड की रासायनिक संरचना और उसके ज्यामितीय मापदंडों को बदला जा सकता है। गैर-उपभोज्य इलेक्ट्रोड आर्क वेल्डिंग विभिन्न धातुओं की वेल्डिंग के लिए इसके कई अनुप्रयोग हैं। यह सफलतापूर्वक वेल्ड करता है:
- कार्बन स्टील, निम्न-मिश्र धातु और उच्च-मिश्र धातु;
- गर्मी प्रतिरोधी स्टील और मिश्र धातु;
- अलौह धातुएं और उनकी मिश्रधातुएं।
विभिन्न प्रकार की धातुओं के लिए वेल्डिंग तकनीकें अपनी विशिष्टता में भिन्न होती हैं, लेकिन बुनियादी मानदंड समान होते हैं। उदाहरण के लिए, कार्बन और निम्न-मिश्र धातु इस्पात की वेल्डिंग तकनीक:
- वर्कपीस को स्केल, जंग और गंदगी से पूरी तरह साफ़ किया जाता है। इससे इलेक्ट्रोड और वेल्ड की जा रही धातु की सतह के बीच अच्छा संपर्क सुनिश्चित होता है;
- धारा के मापदण्ड चुने जाते हैं। आमतौर पर सीधी ध्रुवता वाली दिष्ट धारा का उपयोग किया जाता है। इलेक्ट्रोड ऋणात्मक टर्मिनल होता है, और वर्कपीस धनात्मक टर्मिनल होता है। वोल्टेज की गणना 1 मिमी टंगस्टन इलेक्ट्रोड व्यास के लिए, 30-35 एम्पियर के वोल्टेज के साथ की जाती है। वेल्डिंग आर्क छोटा होना चाहिए। इससे गहरी पैठ को बढ़ावा मिलता है।
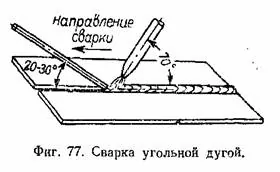
- वेल्डिंग कोण को आगे की ओर रखते हुए की जाती है। स्टील ग्रेड 10 और 20 को केवल फिलर वायर से ही वेल्ड किया जाता है, अन्यथा वेल्ड छिद्रपूर्ण हो सकता है। फिलर धातु के छींटे और तार की नोक के ऑक्सीकरण को रोकने के लिए, तार को अचानक हिलाने से बचें।
कार्बन इलेक्ट्रोड
ऐसे इलेक्ट्रोड से वेल्डिंग करते समय, इलेक्ट्रोड के जलने और उसके बाद वाष्पीकरण से एक सुरक्षात्मक वातावरण बनता है। CO युक्त एक अनोखा वातावरण निर्मित होता है।2, CO, और कार्बन वाष्प। हालाँकि, महत्वपूर्ण भागों की वेल्डिंग के लिए, वेल्ड की जाने वाली धातु के गैस परिरक्षण को बढ़ाने के लिए अतिरिक्त साधनों का उपयोग किया जाता है। कार्बन इलेक्ट्रोड वेल्डिंग का उपयोग सतह बनाने और वेल्डिंग के लिए किया जाता है: स्टील, कच्चा लोहा, कठोर मिश्र धातुएँ, और अलौह धातुएँ।
टंगस्टन इलेक्ट्रोड
टंगस्टन इलेक्ट्रोड कार्बन इलेक्ट्रोड की तुलना में अधिक सामान्यतः उपयोग किए जाते हैं। ये काफी घिसाव प्रतिरोधी होते हैं। आर्क बर्निंग के दौरान रॉड की खपत 1-2 सेमी प्रति घंटा होती है। इलेक्ट्रोड के तीव्र ऑक्सीकरण को रोकने के लिए, ये एक परिरक्षण गैस में काम करते हैं। इस उद्देश्य के लिए हीलियम और आर्गन का उपयोग किया जाता है; ये टंगस्टन के साथ अभिक्रिया नहीं करते। यह इलेक्ट्रोड 6 मिमी मोटी धातु की चादरों के साथ-साथ बहुत पतली (0.1 मिमी से कम) चादरों को भी प्रभावी ढंग से जोड़ सकता है। वेल्ड सीम साफ होती है। गैर-उपभोज्य इलेक्ट्रोड आर्क वेल्डिंग अत्यधिक सक्रिय और दुर्दम्य धातुओं से बने भागों की उच्च गुणवत्ता वाली वेल्डिंग की अनुमति देता है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH