
धातुओं की प्रेरण वेल्डिंग, प्रौद्योगिकी का संचालन सिद्धांत और कार्य के लिए बुनियादी सिद्धांत
15310
02.01.2018
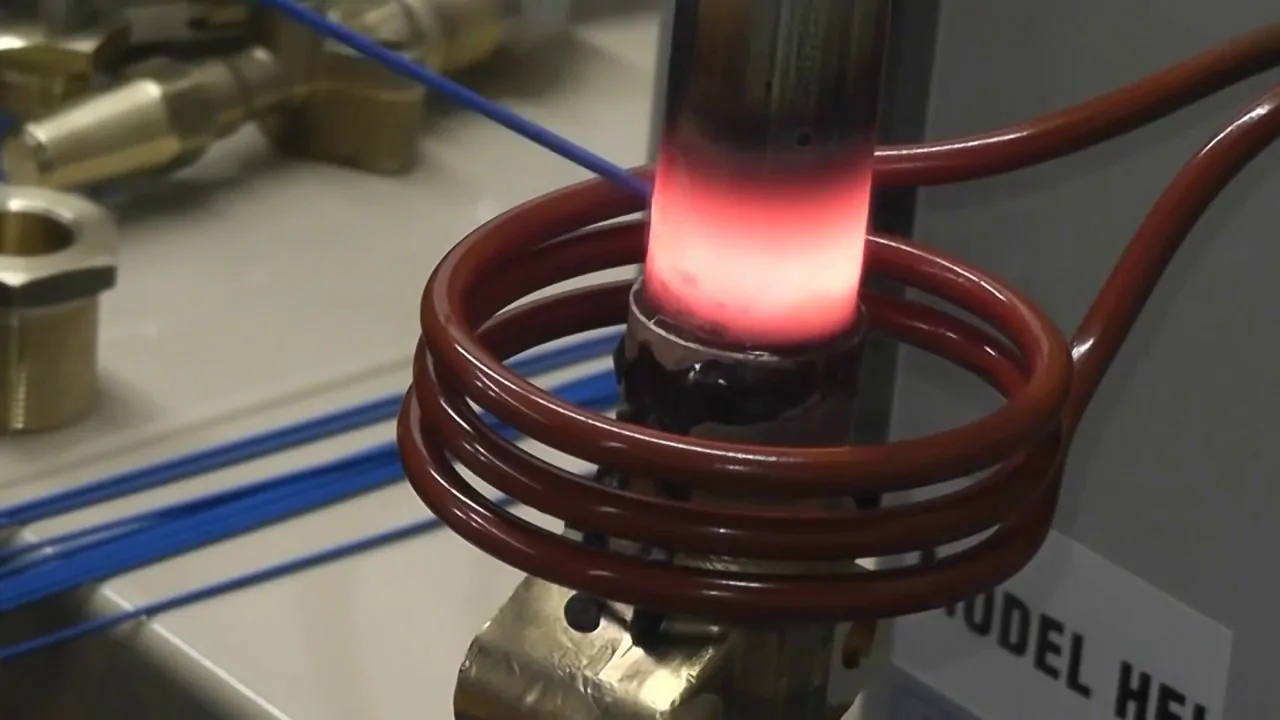
धातुओं की प्रेरण वेल्डिंग इसमें धातु के ताप उपचार की एक विधि शामिल है जिसमें विद्युत चुम्बकीय प्रेरण द्वारा वर्कपीस को गर्म किया जाता है, जिसके परिणामस्वरूप संपीड़न होता है। इस प्रक्रिया के लिए दसियों हर्ट्ज़ से लेकर सैकड़ों किलोहर्ट्ज़ तक की उच्च-आवृत्ति धाराओं का उपयोग किया जाता है; ये धातु में प्रवेश कराने के लिए सबसे सुविधाजनक होती हैं। व्यवहार में, मशीन या वैक्यूम ट्यूब जनरेटर द्वारा आपूर्ति की जाने वाली इस प्रकार की धारा का हमेशा उपयोग किया जाता है। इस प्रकार की वेल्डिंग केवल कुछ सेकंड तक चलती है क्योंकि तापन प्रक्रिया सामग्री की मोटाई या उसकी तापीय चालकता से संबंधित नहीं होती है। ऊर्जा की खपत अधिक किफायती होती है क्योंकि ऊष्मा जुड़ने वाली सतहों पर उत्पन्न होती है।
इस प्रकार की वेल्डिंग का उपयोग अक्सर स्टील पाइपों के उत्पादन में किया जाता है। चूँकि स्टील पाइपों में उच्च प्रेरणिक प्रतिरोध होता है, इसलिए उच्च-आवृत्ति धारा परिधि के चारों ओर नहीं फैलती है, और पाइपों को सिकोड़कर वेल्ड किया जाता है। धातुओं की प्रेरण वेल्डिंग, अर्थात् पाइप, भागों को प्रेरक में रखकर किया जाता है।
जब वेल्ड किए जाने वाले भाग प्रेरक से होकर गुजरते हैं, तो जोड़ पर भंवर धाराएँ प्रेरित होती हैं, जो प्रेरक में प्रवाहित धारा के विपरीत दिशा में प्रवाहित होती हैं। अपने मार्ग में, धाराएँ जोड़ के अंतराल से टकराती हैं और उसी ओर निर्देशित होती हैं। धारा मुख्य रूप से वेल्ड किए जाने वाले सतह क्षेत्रों में केंद्रित होती है, जिससे धातु तेज़ी से आवश्यक वेल्डिंग तापमान तक गर्म हो जाती है।
इस प्रकार की वेल्डिंग के लिए उपकरणों के विभिन्न अनुप्रयोग हैं, लेकिन इनका संचालन सिद्धांत धातु को गर्म करने और वांछित स्थान पर वेल्ड या सोल्डर करने के लिए उस पर धारा प्रवाहित करने पर आधारित है, जिससे यह कार्य शीघ्रता और विश्वसनीयता से पूरा होता है। टरमोमैकिन इंडक्शन उपकरण पाइप उत्पादन में लोकप्रिय है। इसे रिब्ड चिकने कार्बन और स्टेनलेस स्टील पाइपों को एनीलिंग और वेल्डिंग करने के साथ-साथ हॉट एंड फॉर्मिंग, रेफ्रिजरेशन ट्यूबिंग को एनीलिंग और हाइड्रोफॉर्म्ड पाइप सिरों को एनीलिंग करने के लिए डिज़ाइन किया गया है।
धातुओं की प्रेरण वेल्डिंग इसमें बुनियादी परिचालन योजना शामिल है:
- वेल्ड के किनारों को चमकने के लिए साफ किया जाना चाहिए, हालांकि स्केल की अनुमति है;
- हीटिंग प्रभाव को बढ़ाने के लिए, एक फेराइट चुंबकीय कोर को ट्यूबलर ब्लैंक में पेश किया जाता है;
- धातु को तीव्र गति से गर्म करने के लिए, संभवतः सैकड़ों kHz तक की धारा प्रवाहित की जाती है।
उच्च-कार्बन और निम्न-कार्बन स्टील के लिए वेल्डेड पाइप की मोटाई 0.5 से 15 मिमी तक होती है। इसका उपयोग स्टेनलेस और अम्ल-प्रतिरोधी मिश्र धातुओं, तांबे के पाइप, कांस्य, पीतल और एल्यूमीनियम मिश्र धातु घटकों के लिए भी किया जाता है। यह ध्यान दिया जाना चाहिए कि पाइप का व्यास बढ़ने के साथ, बाहरी प्रेरकों की दक्षता काफी कम हो जाती है। आंतरिक प्रेरकों के उपयोग से पाइप ब्लैंक के भीतर होने वाले नुकसान कम हो जाते हैं। औद्योगिक उत्पादन में इंडक्शन वेल्डिंग आर्क और रेजिस्टेंस वेल्डिंग का एक उत्कृष्ट विकल्प है। इसका उपयोग मैकेनिकल इंजीनियरिंग, भवन संरचनाओं, तेल उत्पादन और गैस उद्योग में किया जाता है।
लाभ धातुओं की प्रेरण वेल्डिंग:
- धातु को गर्म करने की गति, कई सेकंड तक रहती है;
- प्रेरक की सेवा जीवन में वृद्धि;
- वेल्ड सीम साफ है, कोई खरोंच नहीं है;
- अत्यधिक स्वचालित वेल्डिंग विधि.
नुकसान इस प्रकार हैं:
- प्रेरक और भाग की सतह के बीच एक समान अंतर बनाए रखना मुश्किल है;
- वेल्डिंग क्षेत्र में ही हीटिंग को केंद्रित करने में कठिनाई;
- विद्युत ऊर्जा की उच्च खपत.
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH