
प्रोजेक्शन स्पॉट वेल्डिंग
6227
08.01.2018
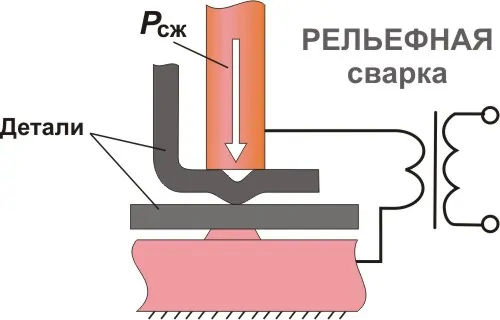
प्रोजेक्शन स्पॉट वेल्डिंग यह प्रतिरोध वेल्डिंग का एक प्रकार है जिसमें दो भागों को गर्म करके उन पर दबाव डाला जाता है। इस वेल्डिंग विधि में, जोड़ी जाने वाली सतहों पर विशेष रूप से उभरे हुए उभार बनाए जाते हैं। ये उभार एक या दोनों भागों पर स्थित हो सकते हैं। प्रोजेक्शन स्पॉट वेल्डिंग ऑटोमोटिव निर्माण, इलेक्ट्रॉनिक्स और अन्य उद्योगों में इस्तेमाल होने वाला यह उपकरण शीट मेटल के पुर्जों, साथ ही स्टड, बोल्ट और नट पर ब्रैकेट लगाने का एक व्यावहारिक तरीका है। औद्योगिक विद्युत इंजीनियरिंग में, इसका उपयोग पतले पुर्जों पर तार लगाने के लिए किया जाता है।
तकनीकी प्रक्रिया निम्नलिखित क्रम में आगे बढ़ती है:
- वेल्ड किए जाने वाले वर्कपीस पर उभरे हुए उभार पहले से ही अंकित होते हैं। ये उभार वलयाकार, गोलाकार, आयताकार या अन्य किसी भी आकार के हो सकते हैं। धातु की उभरी हुई उभार पर किसी भी प्रकार की गंदगी या ग्रीस के दाग नहीं होने चाहिए। सतह पर मौजूद विभिन्न अशुद्धियाँ उचित तापन और मज़बूत बंधन में बाधा डालती हैं।
- फिर वर्कपीस को क्लैंप किया जाता है। ये क्लैंप प्लेट के आकार के इलेक्ट्रोड की तरह काम करते हैं। विद्युत धारा प्रवाहित की जाती है;
- वेल्डिंग धारा उभरे हुए उभारों को तीव्रता से गर्म करती है, जिससे प्लास्टिक विरूपण होने लगता है। संपर्क प्रतिरोध कम हो जाता है, और गलन क्षेत्र बढ़ जाता है;
- जब पिघला हुआ क्षेत्र आवश्यक आकार तक पहुँच जाता है, तो वेल्डिंग करंट बंद कर दिया जाता है। संपीड़न से जोड़ बनता है। जुड़ने वाली धातुओं का क्रिस्टलीकरण पिघले हुए क्षेत्र में होता है।
प्रतिरोध वेल्डिंग के विपरीत, प्रक्षेपण वेल्डिंग में, जोड़ प्रक्षेपण के आकार और आकृति से निर्धारित होता है, वेल्डिंग इलेक्ट्रोड की सतह से नहीं। इस विधि के परिणामस्वरूप वेल्डिंग इलेक्ट्रोड लंबे समय तक चलते हैं, क्योंकि संपर्क सतह बड़ी होती है और धारा वर्कपीस के उभरे हुए हिस्सों पर केंद्रित होती है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH