
वेल्डिंग इलेक्ट्रोड को उचित रूप से गर्म कैसे करें
4167
23.02.2023
निर्माता वेल्डिंग से पहले वेल्डिंग इलेक्ट्रोड को पहले से गर्म करने की सलाह देते हैं। हालाँकि, कई लोग यह नहीं जानते कि उन्हें सही तरीके से गर्म कैसे किया जाए। इस लेख में, हम बताएंगे कि गर्म उपचार क्यों ज़रूरी है, इसे सही तरीके से कैसे किया जाए, और किन बातों का ध्यान रखना चाहिए।
बेकिंग का मुख्य उद्देश्य वेल्डिंग इलेक्ट्रोड की कोटिंग में नमी के प्रतिशत को कम करना है।
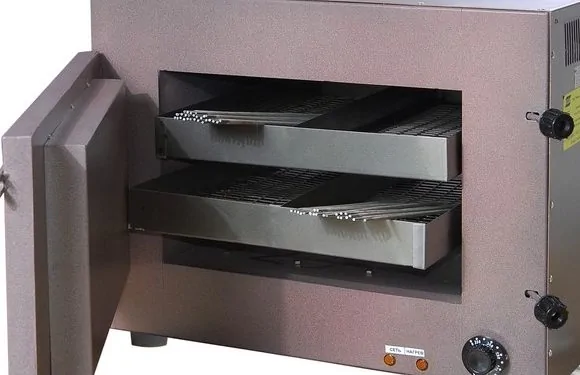
कई लोग घर पर इलेक्ट्रोड को सामान्य ओवन में बेक करते हैं। हालाँकि, बेहतर बेकिंग परिणामों के लिए, एक विशेष ओवन का उपयोग करने की सलाह दी जाती है। ये ओवन प्रतिष्ठित निर्माताओं द्वारा उपलब्ध होते हैं।
बेसिक कोटिंग वाले वेल्डिंग इलेक्ट्रोड को बेक करने के लिए, दो घंटे तक 250°C तापमान का उपयोग करना आवश्यक है। छेदे जाने वाले इलेक्ट्रोड की यील्ड स्ट्रेंथ कम से कम 355 N/mm होनी चाहिए।
यदि आपको उच्च-शक्ति वाले जोड़ों या उच्च-शक्ति वाले स्टील को वेल्ड करना है, तो आपको इलेक्ट्रोड को 350°C से अधिक तापमान पर दो घंटे तक पहले से गरम करना होगा। इलेक्ट्रोड की पराभव शक्ति कम से कम 355 N/mm होनी चाहिए।
निम्न-मिश्र धातु वेल्डिंग इलेक्ट्रोड
कम मिश्र धातु वेल्डिंग इलेक्ट्रोड को तापानुशीतन की आवश्यकता नहीं होती है, तथापि, यदि वे नमी के संपर्क में आ गए हों, तो उन्हें आवश्यक तापमान पर तापानुशीतन करना बेहतर होता है।
यदि इलेक्ट्रोड ठीक से संग्रहीत किए गए हैं और पैकेजिंग सही सलामत है, तो उन्हें तापानुशीतन की आवश्यकता नहीं है। अन्यथा, उन्हें 100°C पर एक घंटे से ज़्यादा समय तक तापानुशीतन न करना ही बेहतर है।
सेल्यूलोज इलेक्ट्रोड
सेल्यूलोज इलेक्ट्रोड की कोटिंग में नमी की मात्रा सबसे कम होनी चाहिए, इसलिए उन्हें धातु के डिब्बों में पैक किया जाता है, तथा इस प्रकार के इलेक्ट्रोड को बेक नहीं किया जा सकता।
कुछ स्थितियों में, वेल्डिंग इलेक्ट्रोड को वैक्यूम पैकेजिंग में ही पहुँचाना आवश्यक होता है। यदि पैकेजिंग नहीं खोली गई है और भंडारण की शर्तों का उल्लंघन नहीं हुआ है, तो इलेक्ट्रोड को बेक करने की आवश्यकता नहीं है। यदि पैकेजिंग खोली गई है या इलेक्ट्रोड वैक्यूम पैकेजिंग में पहुँचाए गए हैं, तो उपयोग का समय 8 घंटे से अधिक नहीं होना चाहिए। यदि यह समय सीमा पार हो गई है, तो संभावित समस्याओं से बचने के लिए इलेक्ट्रोड को बेक करने की सलाह दी जाती है।
धातु के डिब्बों में पैक किए गए सेल्यूलोज़ इलेक्ट्रोड को पहले से पकाने की ज़रूरत नहीं होती, क्योंकि उनकी कोटिंग में नमी की मात्रा न्यूनतम होनी चाहिए। कुछ मामलों में, वेल्डिंग इलेक्ट्रोड को वैक्यूम पैकेजिंग में पहुँचाया जाना चाहिए और खोलने के बाद, 8 घंटे के भीतर इस्तेमाल किया जाना चाहिए। ऐसे मामलों में, पहले से पकाने की ज़रूरत नहीं होती।
हालाँकि, अगर पैकेज खोलने के बाद से 8 घंटे से ज़्यादा समय बीत चुका है, तो संभावित समस्याओं से बचने के लिए इलेक्ट्रोड को पहले से गरम करने की सलाह दी जाती है। अगर इलेक्ट्रोड हवा के संपर्क में रहे हैं, तो उन्हें 300-350 डिग्री सेल्सियस पर गर्म करने की भी सलाह दी जाती है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH