
वेल्डिंग करंट का चयन: धातु की मोटाई और इलेक्ट्रोड व्यास के आधार पर वेल्डिंग करंट का चयन कैसे करें
8350
16.05.2024
वेल्डिंग एक ऐसी प्रक्रिया है जिसमें वेल्डिंग उपकरण के मापदंडों का सावधानीपूर्वक चयन आवश्यक है। सही वेल्डिंग करंट का चयन इस प्रक्रिया का एक महत्वपूर्ण घटक है। सही करंट का चयन न केवल वेल्ड की गुणवत्ता सुनिश्चित करता है, बल्कि बर्न-थ्रू या अपर्याप्त पेनेट्रेशन जैसे दोषों को भी रोकता है। इस लेख में, हम इलेक्ट्रोड वेल्डिंग के लिए सही करंट का चयन कैसे करें, इस पर चर्चा करेंगे, धातु की मोटाई और उपयोग किए जा रहे इलेक्ट्रोड के व्यास को ध्यान में रखते हुए।
धातु की मोटाई पर वेल्डिंग करंट की निर्भरता
वेल्डिंग करंट धातु की मोटाई के अनुरूप होना चाहिए ताकि बिना बर्न-थ्रू के पर्याप्त ऊष्मा प्रवेश सुनिश्चित हो सके। इसका सीधा संबंध है: धातु जितनी मोटी होगी, उतनी ही अधिक करंट की आवश्यकता होगी। उदाहरण के लिए, 1 मिमी मोटी पतली शीट धातु के लिए, आमतौर पर 30-40 एम्पियर करंट पर्याप्त होता है, जबकि 10 मिमी मोटी धातु के लिए, 130-160 एम्पियर करंट की आवश्यकता होती है।
वेल्डिंग करंट तालिका
सही करंट का आसानी से चयन करने के लिए, आप वेल्डिंग करंट टेबल का उपयोग कर सकते हैं, जो इलेक्ट्रोड व्यास और धातु की मोटाई के आधार पर अनुशंसित मान दिखाती है। ऐसी ही एक टेबल का उदाहरण इस प्रकार है:
| इलेक्ट्रोड व्यास (मिमी) | धातु की मोटाई (मिमी) | वर्तमान (ए) |
|---|---|---|
| 1.6 | 1-3 | 30-50 |
| 2.0 | 2-4 | 50-70 |
| 2.5 | 3-5 | 70-100 |
| 3.2 | 4-6 | 100-130 |
| 4.0 | 5-8 | 130-160 |
| 5.0 | 6-12 | 160-200 |
इलेक्ट्रोड वेल्डिंग के लिए धारा का चयन
इलेक्ट्रोड वेल्डिंग के लिए धारा का चयन करते समय, इलेक्ट्रोड के प्रकार और भौतिक गुणों पर भी विचार करना चाहिए, जो धातु की तापीय चालकता और शीतलन दर को प्रभावित कर सकते हैं। विभिन्न कोटिंग वाले इलेक्ट्रोडों के लिए मानक धारा सेटिंग्स में समायोजन की आवश्यकता हो सकती है।
अर्धस्वचालित वेल्डिंग के लिए धारा का चयन
अर्धस्वचालित वेल्डिंग परिरक्षण गैस के साथ या उसके बिना की जा सकती है। यहाँ धारा का चुनाव धातु की मोटाई और वेल्डिंग तार के व्यास पर भी निर्भर करता है, लेकिन इसमें परिरक्षण गैस के प्रकार जैसे अतिरिक्त चर भी शामिल होते हैं।
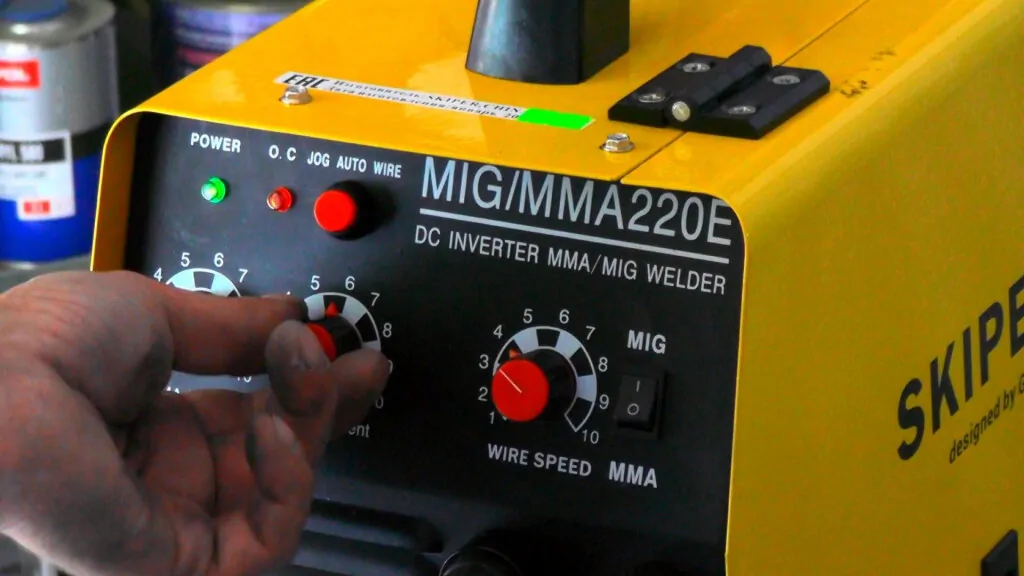
गैस वेल्डिंग (एमआईजी): एमआईजी वेल्डिंग में पिघली हुई धातु को वायुमंडलीय प्रभावों से बचाने के लिए एक परिरक्षण गैस (आमतौर पर आर्गन और कार्बन डाइऑक्साइड का मिश्रण) का उपयोग किया जाता है। स्थिर आर्क और उच्च-गुणवत्ता वाले प्रवेश को सुनिश्चित करने के लिए धारा पर्याप्त होनी चाहिए। उदाहरण के लिए, 1 मिमी मोटे स्टील को वेल्ड करने के लिए 0.8 मिमी व्यास के तार का उपयोग करते समय, तार की फीड गति के आधार पर, अनुशंसित धारा लगभग 40-80 एम्पियर हो सकती है।
गैस रहित वेल्डिंग (FCAW): FCAW में फ्लक्स-कोर वाले तार का उपयोग होता है, जिसके लिए किसी बाहरी गैस स्रोत की आवश्यकता नहीं होती। यह विधि बाहरी कार्य के लिए उपयुक्त है, जहाँ MIG वेल्डिंग के लिए हवा एक समस्या हो सकती है। FCAW में धारा आमतौर पर MIG की तुलना में अधिक होती है, क्योंकि तार के भीतर पाउडर को जलाने के लिए अधिक ऊर्जा की आवश्यकता होती है। 0.9 मिमी व्यास वाले तार के लिए, 1 मिमी मोटे स्टील की वेल्डिंग करते समय, धारा 120 से 150 एम्पियर तक हो सकती है।
अर्ध-स्वचालित वेल्डिंग के लिए अनुमानित वर्तमान तालिका
यहां एक तालिका का उदाहरण दिया गया है जिसका उपयोग अर्ध-स्वचालित वेल्डिंग के लिए मापदंडों का चयन करने के लिए किया जा सकता है:
| वेल्डिंग विधि | तार का व्यास (मिमी) | धातु की मोटाई (मिमी) | वर्तमान (ए) |
|---|---|---|---|
| मिग | 0.8 | 1-3 | 40-80 |
| मिग | 1.0 | 3-5 | 80-120 |
| एफसीएडब्ल्यू | 0.9 | 1-3 | 120-150 |
| एफसीएडब्ल्यू | 1.2 | 3-5 | 150-180 |
ये मान विशिष्ट उपकरण और वेल्डिंग स्थितियों के आधार पर भिन्न हो सकते हैं, इसलिए इष्टतम मापदंडों की पुष्टि करने के लिए हमेशा एक परीक्षण वेल्ड आयोजित करने की सिफारिश की जाती है।
निष्कर्ष
वेल्डिंग करंट चुनने के लिए धातु के प्रकार और मोटाई, इलेक्ट्रोड का व्यास और वेल्डिंग उपकरण के विनिर्देशों सहित कई मापदंडों पर विचार करना आवश्यक है। वेल्डिंग करंट तालिकाओं का उपयोग इस कार्य को काफी सरल बनाता है और वेल्डेड जोड़ों की गुणवत्ता में सुधार करता है। वेल्डिंग तकनीकों के बारे में अपने ज्ञान को नियमित रूप से अद्यतन करना और व्यावहारिक अनुभव प्राप्त करना सफल वेल्डिंग की कुंजी है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH