
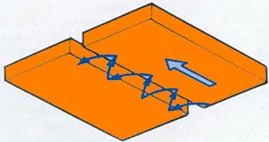
शुरुआती और पेशेवरों के लिए, अर्ध-स्वचालित मशीन, इन्वर्टर और इलेक्ट्रोड के साथ ऊर्ध्वाधर और ऊपरी सीम वेल्डिंग
14765
04.10.2021
मालिक को यह पता होना चाहिए कि ऊर्ध्वाधर और ऊपरी सीमों की वेल्डिंग इसकी अपनी विशेषताएँ हैं। अगर आप इन्हें ध्यान में रखेंगे, तो वेल्ड यथासंभव विश्वसनीय होगा।
ऊर्ध्वाधर सीम की सही वेल्डिंग: बुनियादी सुझाव
ऊर्ध्वाधर स्थिति में वेल्डिंग सीम यह इस तथ्य से जटिल है कि पिघला हुआ पदार्थ गुरुत्वाकर्षण बल के तहत वेल्ड पूल से बाहर निकल जाएगा। ऊर्ध्वाधर सीम को सही ढंग से कैसे वेल्ड करेंइस समस्या पर विचार करते हुए, क्या आप ऐसा कर रहे हैं? अनुभवी वेल्डर "बॉटम-अप" विधि का उपयोग करने की सलाह देते हैं। एक क्षैतिज प्लेटफ़ॉर्म तैयार किया जाना चाहिए, जिसका क्रॉस-सेक्शन बनाए जा रहे वेल्ड के क्रॉस-सेक्शन से मेल खाता हो। वेल्डिंग के दौरान इलेक्ट्रोड को अर्धचंद्राकार अनुप्रस्थ दोलन करना चाहिए। शुरुआती लोगों के लिए ऊर्ध्वाधर सीम वेल्डिंग यह बेहतर है क्योंकि इसे सीखना आसान है।
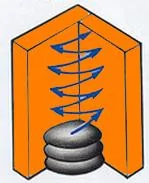
सबसे पहले, वेल्डर को वेल्ड किए जाने वाले किनारों पर एक शेल्फ़ जमाना चाहिए। फिर, इलेक्ट्रोड को धीरे-धीरे ऊपर की ओर ले जाते हुए, धातु को छोटे-छोटे हिस्सों में जमा करना चाहिए। अंततः, नीचे एक वेल्ड सीम बन जानी चाहिए।
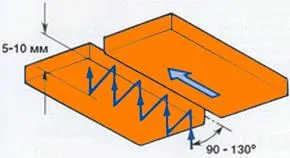
इलेक्ट्रोड के साथ ऊर्ध्वाधर सीम वेल्डिंग कोण पर किया जा सकता है।
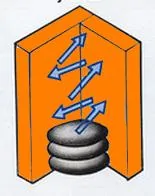
इलेक्ट्रोड को बारी-बारी से ऊपर और नीचे की ओर निर्देशित किया जाता है। धातु को लगातार किनारों पर प्रवाहित होना चाहिए और इलेक्ट्रोड द्वारा धीरे-धीरे ऊपर की ओर ले जाया जाना चाहिए।
आर्क वेल्डिंग का उपयोग करके ऊर्ध्वाधर सीम को कैसे वेल्ड करेंउच्च-गुणवत्ता वाले वेल्ड प्राप्त करने के लिए, पहले वेल्ड लाइन के साथ 2 सेमी तक के छोटे-छोटे निशान बनाएँ। इससे वर्कपीस सुरक्षित रहेंगे और उच्च तापमान के कारण विस्थापन या विरूपण को रोका जा सकेगा। इलेक्ट्रिक आर्क वेल्डिंग का उपयोग करके ऊर्ध्वाधर सीम कैसे वेल्ड करेंआपको झुकाव का कोण निर्धारित करना होगा। यह 45-90° के बीच होना चाहिए। वेल्डिंग सबसे निचले बिंदु से शुरू होती है। आर्क वेल्डिंग ऊर्ध्वाधर सीम उपकरण को हेरिंगबोन पैटर्न में घुमाकर बनाया जा सकता है, अर्थात, एक तरफ से दूसरी तरफ, धीरे-धीरे ऊपर की ओर बढ़ते हुए। इलेक्ट्रिक आर्क वेल्डिंग के साथ ऊर्ध्वाधर सीम को सही ढंग से कैसे वेल्ड करेंउपयुक्त तापमान चुनकर? अनुभवी वेल्डर इन वेल्ड्स को डाउनहैंड स्थिति में वेल्डिंग की तुलना में लगभग 15 % कम धारा पर बनाने की सलाह देते हैं। इससे वेल्ड पूल से सामग्री के रिसाव को रोका जा सकेगा।
ऊर्ध्वाधर सीमों की मैनुअल वेल्डिंग बिना किसी देरी के सक्रिय कार्य की आवश्यकता होती है। यदि इलेक्ट्रोड खत्म हो जाता है, तो तकनीशियन को इसे यथाशीघ्र बदल देना चाहिए, क्योंकि देरी से स्नान क्षेत्र ठंडा हो जाता है। मैनुअल आर्क वेल्डिंग का उपयोग करके एक ऊर्ध्वाधर सीम की वेल्डिंगयह भी ज़रूरी है कि गैप को जाम होने से बचाया जाए। इसके लिए, शुरुआती कट जितनी जल्दी हो सके, कर लें।
शुरुआती लोगों के लिए इन्वर्टर के साथ ऊर्ध्वाधर सीम वेल्डिंग ध्यान देने योग्य कई महत्वपूर्ण बिंदु हैं। उदाहरण के लिए, शुरुआती लोग अक्सर दोषपूर्ण वेल्ड बनाते हैं। जोड़ों में हवा की जेबें हो सकती हैं, और ऐसा कनेक्शन कमज़ोर होगा। ऐसा कम धारा या इलेक्ट्रोड की तेज़ गति के कारण होता है। काम पूरा होने पर धातु वेल्डिंग ऊर्ध्वाधर सीम उनमें छिद्र या गड़गड़ाहट हो सकती है। ऐसा आमतौर पर किसी नौसिखिए वेल्डर द्वारा गलत इलेक्ट्रोड चुनने या इलेक्ट्रोड की खराब गुणवत्ता के कारण होता है।
ऊर्ध्वाधर फ़िलेट वेल्ड वेल्डिंग यह सबसे कठिन काम माना जाता है, क्योंकि तकनीशियन को अपनी बाहें ऊपर उठाकर एक अजीब स्थिति में रहना पड़ता है। ऐसे में, कुछ नियमों को याद रखना ज़रूरी है:
- इलेक्ट्रोड की गति सुचारू होनी चाहिए।
- धातु का निक्षेपण एकसमान रूप से किया जाता है।
- वेल्डिंग के दौरान इलेक्ट्रोड के रुकने से बचना चाहिए।
जब आवश्यक हो एक पाइप की ऊर्ध्वाधर सीम वेल्डिंगवेल्डर का काम तरल पदार्थ को वेल्डिंग क्षेत्र से बाहर जाने से रोकना है। इसलिए, एक स्थिर आर्क ज़रूरी है। वेल्डर को इसे इस तरह रखना चाहिए कि वेल्ड पूल और इलेक्ट्रोड की नोक के बीच थोड़ा सा अंतर हो।
अर्धस्वचालित मशीन से ऊर्ध्वाधर सीमों की वेल्डिंग यदि आप इन अनुशंसाओं का पालन करेंगे तो सफल होंगे:
- यदि सामग्री की मोटाई 3 मिमी से कम है, तो वेल्डिंग ऊपर से नीचे की ओर की जाती है, और यदि मोटाई अधिक है, तो विपरीत होता है।
- उपकरण का बर्नर उत्पाद की सतह से 45° के कोण पर स्थित होता है।
- विद्युत धारा और तार प्रवाह की गति कम होनी चाहिए, क्योंकि सामग्री मैनुअल वेल्डिंग की तुलना में तेजी से पिघलती है।
छत की सीमों को वेल्ड कैसे करें और उत्कृष्ट परिणाम प्राप्त करें?
सीम की ऊपरी स्थिति में वेल्डिंग वेल्डर को सावधान और सटीक होने की आवश्यकता होती है। वेल्ड के स्थान के कारण, पिघला हुआ पदार्थ वेल्ड पूल से बाहर निकलने की संभावना रखता है। इसलिए, छत के जोड़ों को वेल्डिंग करते समय, वेल्डिंग करंट निचली स्थिति में वेल्डिंग कार्य की तुलना में मास्टर को लगभग 15 % कम करना चाहिए।
आर्क वेल्डिंग का उपयोग करके छत की सीम को कैसे वेल्ड करेंसबसे मज़बूत कनेक्शन सुनिश्चित करने के लिए? काम शुरू करने से पहले, सुनिश्चित करें कि इलेक्ट्रोड सूखे हों। अगर वे गीले होंगे, तो उत्पन्न गैसें ऊपर उठेंगी और वेल्ड में ही रहेंगी, जिससे आंतरिक रिक्तियाँ बन जाएँगी।
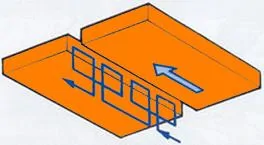
मैनुअल आर्क वेल्डिंग के साथ छत के जोड़ों की वेल्डिंग यह तीन तरीकों से हो सकता है:
- सीढ़ी वेल्डिंग। वेल्डर इलेक्ट्रोड को सतह से लगभग 110° के कोण पर रखता है, इसे सामग्री के करीब लाता है, और आर्क को प्रज्वलित करता है। छत के जोड़ों को वेल्डिंग करने की तकनीक इसमें थोड़ी मात्रा में पिघली हुई सामग्री बनने के बाद इलेक्ट्रोड को छत की सतह से 10 मिमी दूर ले जाया जाता है। फिर इलेक्ट्रोड को वापस लाया जाता है ताकि सामग्री के ठोस हिस्से को पिघले हुए पदार्थ से ढक दिया जाए, जो उसकी लंबाई का लगभग एक-तिहाई होना चाहिए।
- अर्धचंद्र। वेल्डर इलेक्ट्रोड को छत की सतह से 110° के कोण पर रखता है। फिर, वह इलेक्ट्रोड के साथ दोलन करता है, एक ज़िगज़ैग चाप की तरह, और इलेक्ट्रोड को लगातार सामग्री के जमे हुए क्षेत्र में लाता है। आर्क वेल्डिंग छत सीम इस मामले में, गुणवत्ता उत्कृष्ट होगी, मुख्य बात यह है कि कई पास बनाना है।
- पारस्परिक. इलेक्ट्रोड के साथ छत की सीम वेल्डिंग इस विधि ने अपनी विश्वसनीयता सिद्ध कर दी है। इलेक्ट्रोड का सिरा लगातार सामग्री के कठोर क्षेत्र में वापस लाया जाता है, जिसके परिणामस्वरूप वेल्ड धीरे-धीरे लंबा होता जाता है।
छत की सिलाई को सही तरीके से कैसे वेल्ड करेंशुरुआती लोगों को इस काम में तेज़ी से महारत हासिल करने में मदद करने के लिए, अनुभवी पेशेवर आधे इलेक्ट्रोड का इस्तेमाल करने की सलाह देते हैं। इससे सिरे की स्थिति को नियंत्रित करना आसान हो जाता है।
छत की सिलाई को सही तरीके से कैसे वेल्ड करें सब कुछ सही तरीके से करें और एक विश्वसनीय कनेक्शन प्राप्त करें? ज़्यादातर मामलों में, वेल्ड किए जा रहे टुकड़ों के किनारों को जितना हो सके पास-पास लाना सबसे अच्छा होता है। केवल एक उच्च-योग्य वेल्डर ही अंतराल के साथ उच्च-गुणवत्ता वाली वेल्डिंग कर सकता है।
यदि आवश्यक हो अर्धस्वचालित मशीन से छत की सीवन वेल्डिंग करना, तो आप "पुल" विधि का उपयोग कर सकते हैं। इस प्रक्रिया के दौरान, वेल्ड पूल को वेल्ड की दिशा में धकेला जाता है। यदि वेल्ड की जड़ को वेल्ड करना हो, तो धारा लगभग 20 % बढ़ा दी जाती है। जड़ को वेल्ड करने के बाद, वेल्ड क्षेत्र को चांदी जैसा रंग देने के लिए साफ़ किया जाना चाहिए। फिर, ग्राइंडर का उपयोग करके, जड़ के केंद्र में एक खांचा बनाया जाता है। इससे फेसिंग वेल्ड की सटीकता में सुधार होगा। क्षैतिज छत सीम की वेल्डिंग आमतौर पर छोटी लंबाई के चाप पर प्रदर्शन किया जाता है।
कोने के जोड़ों की छत वेल्डिंग यह एक जटिल प्रकार का कार्य है, और मास्टर को इस प्रक्रिया पर निरंतर नज़र रखने की आवश्यकता होती है। इलेक्ट्रोड की गति स्थिर रखनी चाहिए, और चाप की लंबाई कम होनी चाहिए। ओवरहेड स्थिति में फ़िलेट वेल्ड की वेल्डिंग यह बिना किसी समस्या के चला गया, मास्टर को सामग्री के हीटिंग के क्षेत्र को बढ़ाने के लिए रॉड को एक परिपत्र गति में स्थानांतरित करने की आवश्यकता है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH