
इलेक्ट्रॉन बीम वेल्डिंग: प्रौद्योगिकी, उपकरण, विशेषताएं और संचालन सिद्धांत
7912
08.04.2019
यह वेल्डिंग विधि पहली बार 1958 में सामने आई थी। इलेक्ट्रॉन बीम वेल्डिंग से धातुओं को आपस में वेल्ड किया जा सकता है। इलेक्ट्रॉन बीम वेल्डिंग में दो धातुओं को उनके जंक्शन पर जोड़ा जाता है। यह निर्वात में की जाती है और विभिन्न डिज़ाइनों और आकारों के भागों को वेल्ड करके एक अत्यधिक पॉलिश वेल्ड तैयार करती है।
एक विशेष उपकरण द्वारा निर्मित इलेक्ट्रॉन किरणपुंज में एकत्रित इलेक्ट्रॉनों की गतिज ऊर्जा का उपयोग धातु को जोड़ने के लिए किया जाता है। धातु को स्पंदित किरणपुंज का उपयोग करके वेल्ड किया जाता है। इस किरणपुंज का ऊर्जा घनत्व बहुत अधिक होता है और स्पंद आवृत्ति 100 से 500 हर्ट्ज़ तक होती है। इसका उपयोग मैग्नीशियम और एल्युमीनियम जैसी वाष्पशील धातुओं की वेल्डिंग के लिए किया जाता है। इन मापदंडों के साथ, प्रवेश गहराई बढ़ जाती है। विभिन्न मोटाई की धातुओं को वेल्ड किया जा सकता है, लेकिन धातु के प्रकार, उसकी मोटाई और संरचना को हमेशा ध्यान में रखना चाहिए।
पतली चादरों को भी सफलतापूर्वक जोड़ा जा सकता है, लेकिन वेल्डिंग प्रक्रिया से पहले एक परीक्षण किया जाता है ताकि विराम-से-पल्स अनुपात को सही ढंग से स्थापित किया जा सके। विराम के दौरान ऊष्मा का क्षय ऊष्मा-प्रभावित क्षेत्र के आकार को कम करने में मदद करता है। छोटे भागों की वेल्डिंग करते समय, यह महत्वपूर्ण है कि बीम संकीर्ण सीम की चौड़ाई पर सटीक रूप से लगे, इसलिए पहले एक परीक्षण नमूने पर बीम की स्थिति की जाँच की जाती है। बीम को जोड़े जा रहे सीम पर सटीक रूप से लगना चाहिए, न बहुत नीचे और न ही बहुत ऊपर, अन्यथा जोड़ उच्च-गुणवत्ता वाला परिणाम नहीं देगा। बीम मापदंडों का सत्यापन एक प्रक्रिया प्रयोग के माध्यम से किया जाता है। इसके बाद, सभी आवश्यक भागों की क्रमिक वेल्डिंग की जाती है।
इलेक्ट्रॉन बीम वेल्डिंग में, बीम या वर्कपीस को एक विक्षेपण प्रणाली का उपयोग करके गतिमान किया जाता है। यह प्रणाली बीम को वेल्ड के आर-पार और उसके साथ-साथ, साथ ही अधिक जटिल प्रक्षेप पथों पर दोलन करने की अनुमति देती है। निम्न-वोल्टेज और उच्च-वोल्टेज इकाइयाँ उपलब्ध हैं। निम्न-वोल्टेज इकाइयों का उपयोग 0.5 मिमी और उससे अधिक मोटाई वाली धातु की वेल्डिंग के लिए किया जाता है, जबकि उच्च-वोल्टेज इकाइयों का उपयोग मोटी धातु के लिए किया जाता है।
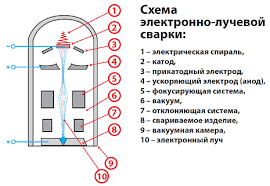
इलेक्ट्रॉन बीम वेल्डिंग में उत्पन्न निर्वात वायु गैस अणुओं से टकराव के कारण इलेक्ट्रॉन गतिज ऊर्जा की हानि को महत्वपूर्ण रूप से कम करता है और इलेक्ट्रॉन गन में कैथोड के लिए तापीय और रासायनिक सुरक्षा प्रदान करता है। निर्वात लगभग 10-4 से 10-6 mmHg होता है। धातु प्रवेश मुख्य रूप से इलेक्ट्रॉन बीम के दबाव, ठोस धातु के भीतर मुक्त ऊष्मा और वाष्पित धातु के शक्तिशाली दबाव के कारण होता है। बीम प्रसंस्करण की गुणवत्ता और प्रकार सामग्री के तापभौतिकीय गुणों, बीम मापदंडों और पल्स अवधि पर निर्भर करते हैं, लेकिन सामग्री के यांत्रिक गुणों से स्वतंत्र होते हैं। इसलिए, इलेक्ट्रॉन बीम वेल्डिंग क्वार्ट्ज, सिरेमिक और कीमती पत्थरों को संसाधित कर सकती है। इसका उपयोग दुर्दम्य धातुओं के साथ-साथ विमान और उपकरण उद्योगों में उपयोग की जाने वाली धातुओं की वेल्डिंग के लिए सफलतापूर्वक किया जाता है। निर्वात कक्ष के आकार के आधार पर, मोटे भागों को जोड़ना संभव है।
इलेक्ट्रॉन बीम वेल्डिंग के लाभ:
- एक पास में 0.1 से 200 मिमी मोटाई वाले भागों को वेल्ड करना संभव है, और विभिन्न परिस्थितियों में मोटे भागों को भी;
- यह प्रक्रिया लागत प्रभावी है, इसमें आर्क वेल्डिंग की तुलना में 10-15 गुना कम ऊर्जा की आवश्यकता होती है;
- धातु की कोई गैस संतृप्ति नहीं है, जो वेल्ड को ताकत देती है;
- उच्च गुणवत्ता वाले वेल्ड, गहरी धातु पैठ।
इस प्रकार की वेल्डिंग के नुकसान:
- सीवन की जड़ में कभी-कभी अधपका सीवन होता है;
- वैक्यूम बनाने के लिए कार्य कक्ष से जोड़ा गया।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH