
ऑक्सीजन लांस कटिंग: ऑक्सीजन लांस क्या है और यह कैसे काम करता है?
10412
14.07.2019
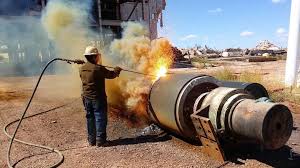
ऑक्सीजन लांस कटिंग एक लंबी नली का उपयोग करके की जाती है जिसके माध्यम से ऑक्सीजन प्रवाहित की जाती है। सबसे पहले, लांस के कार्यशील सिरे को किसी अन्य ऊष्मा स्रोत, जैसे वेल्डिंग टॉर्च, का उपयोग करके 1350-14000°C के तापमान तक गर्म किया जाता है। जब लांस जलता है, तो टॉर्च हटा दी जाती है और ऑक्सीजन की आपूर्ति की जाती है, जिसके परिणामस्वरूप कार्यशील सिरा 20,000°C तक गर्म हो जाता है। ऊष्मा उत्पादन बढ़ाने के लिए, आमतौर पर नली में एक स्टील की छड़ या प्रोफ़ाइल डाली जाती है। फिर, ऑक्सीजन लांस का उपयोग करके, उसे जलती हुई धातु की सतह पर दबाकर, कटिंग प्रक्रिया पूरी की जाती है।
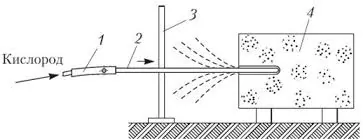
लांस को काटने वाली सामग्री में डालने के बाद, ऑक्सीजन का दबाव एक निश्चित स्तर तक बढ़ा दिया जाता है, जिससे छेद करना संभव हो जाता है। इस प्रक्रिया के दौरान, 10-20 सेमी की प्रत्यागामी गति और 10-150° के कोण पर घूर्णन गति की जाती है। इससे काटने वाली ऑक्सीजन को काम करने में मदद मिलती है और वह काटने वाली धातु से चिपकती नहीं है। परिणामी छेद के माध्यम से दबाव द्वारा स्लैग को हटाया जाता है।
ऑक्सीजन लांस कटिंग से 30-90 मिमी व्यास का एक गोलाकार छेद बनता है, जो लांस के व्यास और घूर्णन गति पर निर्भर करता है। यह कटिंग लगभग किसी भी स्थिति में की जा सकती है, और इसमें इस्तेमाल किया जाने वाला लांस एक साधारण 10.15 मिमी पानी का पाइप होता है जिसके अंदर 4.5 मिमी व्यास का तार डाला जाता है।
धातुकर्म उत्पादन में कच्चे लोहे की ऑक्सीजन लांस कटिंग का उपयोग किया जाता है, लेकिन इसकी कटिंग उत्पादकता काफी कम होती है। 50-60 मिमी व्यास वाले छेद को जलाने के लिए, गति 50 मिमी/मिनट से अधिक नहीं होगी, और ऑक्सीजन की खपत लगभग 35 घन मीटर प्रति 1 मीटर छेद होती है।
ऑक्सीजन लांस कटिंग का उपयोग कहां किया जाता है?
ऑक्सी-लांस कटिंग का उपयोग कंक्रीट और प्रबलित कंक्रीट जैसी सामग्रियों पर किया जा सकता है। इसके लिए 300-500 न्यूटन का दबाव डालना आवश्यक है, जिसमें स्लैग के प्रतिरोध को ध्यान में रखा जाता है, जो धातुओं के विपरीत, ऑक्सीकरण या ऊष्मा उत्पन्न नहीं करते हैं। इस स्थिति में, आगे-पीछे की गति बहुत कम होगी। कभी-कभी, ऑक्सीजन लांस से काटते समय, ऑक्सीजन के साथ लौह चूर्ण भी मिलाया जाता है। ऐसी परिस्थितियों में, स्टील और कंक्रीट को अलग-अलग काटना भी संभव है। काटने की प्रक्रिया के दौरान सुरक्षा सावधानियों का पालन करना महत्वपूर्ण है, क्योंकि गर्म छींटे और एरोसोल हमेशा निकलते रहते हैं, जो कपड़ों को आसानी से जला सकते हैं।
ऑक्सीजन लांस कटिंग विधि का उपयोग तब किया जाता है जब उच्च परिशुद्धता वाले कार्य की गुणवत्ता की आवश्यकता नहीं होती है, और तब भी जब किसी अन्य कार्य पद्धति का उपयोग करना असंभव होता है या यह आर्थिक रूप से व्यवहार्य नहीं होता है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH