
धातुओं की गैस वेल्डिंग
6029
01.03.2019
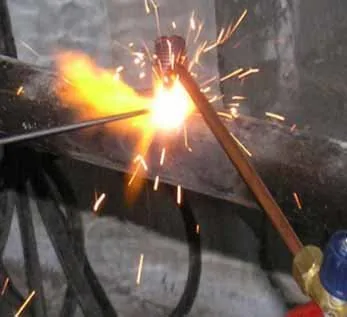
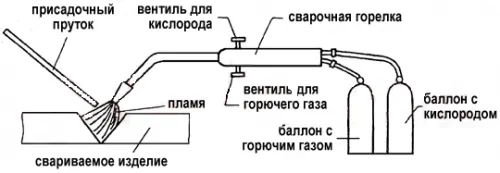
धातुओं की गैस वेल्डिंग - वेल्डिंग, ऑक्सीजन और एक ज्वलनशील गैस का उपयोग करके धातुओं को पिघलाकर उन्हें परमाणु स्तर पर संयोजित करने की प्रक्रिया है। इसमें मुख्य रूप से एसिटिलीन का उपयोग किया जाता है, जबकि प्रोपेन, हाइड्रोजन, गैसोलीन और ब्यूटेन का उपयोग कम होता है। दहन के दौरान उत्पन्न ऊष्मा सतह के किनारों और भराव पदार्थ को पिघलाकर एक वेल्ड पूल बनाती है। आपूर्ति की गई ऑक्सीजन की मात्रा के आधार पर, ज्वाला ऑक्सीकारक, सामान्य या अपचायक हो सकती है। भराव छड़ का चयन वेल्ड की जाने वाली धातु की संरचना के आधार पर किया जाता है, और व्यास धातु की मोटाई के आधार पर निर्धारित किया जाता है।
धातुओं की गैस वेल्डिंग धातु को सुचारू रूप से और धीरे-धीरे गर्म करके इसे पिघली हुई अवस्था में पहुँचाया जाता है, जिसमें निम्नलिखित बातों का ध्यान रखा जाता है:
- स्टील की मोटाई (0.2 - 5 मिमी), मोटाई बढ़ने के साथ इसका प्रदर्शन कम हो जाता है;
- अलौह धातु;
- उपकरण धातुएं जिन्हें धीरे-धीरे गर्म करने और धीरे-धीरे ठंडा करने की आवश्यकता होती है;
- विशेष स्टील और कच्चा लोहा जिन्हें वेल्डिंग के दौरान पूर्व-हीटिंग की आवश्यकता होती है।
धातुओं की गैस वेल्डिंग के लिए GOST
धातुओं की वेल्डिंग एक ऐसी प्रक्रिया है जिसमें सुरक्षा सावधानियों पर विशेष ध्यान देने और इन आवश्यकताओं के सावधानीपूर्वक कार्यान्वयन की आवश्यकता होती है। धातुओं की गैस वेल्डिंग के लिए GOST वेल्डिंग कार्य को बिना किसी चोट के करने के लिए कई आवश्यकताएँ लागू करता है। मानक द्वारा स्थापित शब्द सभी प्रकार के दस्तावेज़ीकरण में उपयोग के लिए अनिवार्य हैं। प्रत्येक व्यक्तिगत अवधारणा के लिए एक मानक शब्द स्थापित किया गया है, और समानार्थी शब्द का प्रयोग निषिद्ध है; यह उल्लंघन माना जाता है। संदर्भ पुस्तकों में, निषिद्ध शब्दों को "NDP" नाम दिया गया है।
गैस उपकरण और धातु काटने के लिए कुछ मानक यहां दिए गए हैं:
- GOST 4.41-85. उत्पाद गुणवत्ता संकेतकों की प्रणाली। धातुओं के लिए तापीय कटिंग मशीनें। यह GOST धातुओं के लिए स्थिर तापीय कटिंग मशीनों के लिए बुनियादी गुणवत्ता आवश्यकताओं को स्थापित करता है;
- GOST 1077-79 मैनुअल एसिटिलीन-ऑक्सीजन वेल्डिंग, सोल्डरिंग, हीटिंग और अन्य प्रकार की धातु वेल्डिंग के लिए एकल-लौ मशालों के मानक पर ध्यान आकर्षित करता है;
- GOST 9356-75 एक थ्रेड फ्रेम के साथ वेल्डिंग होसेस के लिए आवश्यकताओं को निर्धारित करता है, जिसका उपयोग गैस वेल्डिंग और धातुओं को काटने के लिए उपकरणों को एसिटिलीन, ब्यूटेन, प्रोपेन, ऑक्सीजन और अन्य गैसों की आपूर्ति के लिए किया जाता है;
- GOST 949-73 मिश्र धातु और कार्बन स्टील से बने छोटे आयतन (12 लीटर) और मध्यम (20 से 50 लीटर तक) के सिलेंडरों पर लागू होता है, जिसका कार्य दबाव 19.6 MPa तक होता है और सीमलेस पाइपों से बना होता है, जिसका उद्देश्य संपीड़ित गैसों, द्रवीकृत और घुली हुई गैसों को संग्रहीत करना होता है जो शून्य से 50 डिग्री सेल्सियस नीचे के तापमान का सामना कर सकते हैं।0 से +60 तक0 साथ।
धातुओं की गैस वेल्डिंग के लिए GOST वेल्डिंग कार्य करते समय सुरक्षा की एक विश्वसनीय गारंटी प्रदान करता है, बशर्ते कि ये सभी आवश्यकताएं पूरी हों।
धातुओं के लिए गैस वेल्डिंग तकनीक
धातुओं के लिए गैस वेल्डिंग तकनीक इसमें निम्नलिखित शामिल हैं:
- वेल्डिंग के लिए भाग की अच्छी तैयारी;
- वेल्ड के किनारों को तेल के दाग, गंदगी, स्केल और जंग से पूरी तरह साफ़ करना ज़रूरी है। साफ़ किए जाने वाले हिस्से की चौड़ाई हर तरफ़ 20-30 मिमी होनी चाहिए। धातु के चमकने तक साफ़ करें। यह ब्रश, एसिड-आधारित पेस्ट या एसिड से किया जा सकता है। वेल्ड जोड़ के किनारों को तैयार करें;
- वेल्डिंग मोड का चयन किया गया है;
- ऐसा करने के लिए, वेल्ड की जाने वाली धातु के ग्रेड और उत्पाद के इच्छित उद्देश्य पर विचार करें। वेल्डिंग टॉर्च की शक्ति, लौ का प्रकार, फिलर रॉड का व्यास और वेल्डिंग तकनीक, सभी को ध्यान में रखा जाता है;
- गैस वेल्डिंग तकनीक;
बर्नर की स्थिति, उसकी दिशा। सही से धातुओं के लिए गैस वेल्डिंग तकनीकें बहुत कुछ गुणवत्ता और उत्पादकता पर निर्भर करता है। झुकाव का कोण नोजल के कोण पर निर्भर करता है; मोटी धातु के लिए, कोण बढ़ जाता है। यह धातु के ताप को प्रभावी रूप से एक ही स्थान पर केंद्रित करता है। नोजल अनुप्रस्थ और अनुदैर्ध्य दोनों दिशाओं में गति करता है। प्राथमिक गति अनुदैर्ध्य होती है। अनुप्रस्थ गति सहायक होती है और किनारे के एकसमान तापन के लिए आवश्यक होती है।
गैस वेल्डिंग के लाभ:
- वेल्डिंग का एक सरल प्रकार, और महंगा भी नहीं;
- हर जगह गैस खरीदने की क्षमता;
- किसी शक्तिशाली ऊर्जा स्रोत की आवश्यकता नहीं है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH