
वेल्डिंग इलेक्ट्रोड, व्यास, प्रकार और ब्रांड
20978
03.02.2020
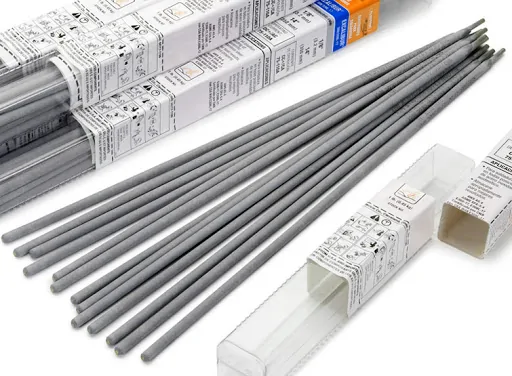
वेल्डिंग इलेक्ट्रोड धातु की छड़ें होती हैं जिन पर एक विशेष कोटिंग होती है जो छड़ को उसकी पूरी लंबाई में गर्म होने से बचाती है और जिसके दहन से उच्च गुणवत्ता वाले वेल्ड में योगदान होता है।
वेल्डिंग इलेक्ट्रोड का इतिहास 19वीं शताब्दी तक जाता है।
वेल्डिंग इलेक्ट्रोड का पहली बार प्रयोग प्रोफेसर पेत्रोव ने 1802 में किया था।
20वीं सदी की शुरुआत में, हाथ से वेल्डिंग के लिए वेल्डिंग इलेक्ट्रोड विकसित किए गए थे। इसके बाद वेल्डिंग कोटिंग्स और सामग्रियों का विकास हुआ। आज, जैसे-जैसे तकनीक में सुधार हो रहा है, कारीगर अपने काम की गुणवत्ता सुनिश्चित करने के लिए प्रयासरत हैं, इसलिए वेल्डिंग इलेक्ट्रोड का विकास निरंतर जारी है। परिणामस्वरूप, आज हमारे पास विशिष्ट कार्यों के लिए और विशिष्ट परिस्थितियों में विशिष्ट मिश्र धातुओं/धातुओं के साथ काम करने के लिए विशेष रूप से डिज़ाइन किए गए इलेक्ट्रोड की एक विशाल विविधता उपलब्ध है।
वेल्डिंग इलेक्ट्रोड, इलेक्ट्रोड और वर्कपीस के बीच अच्छी विद्युत चालकता सुनिश्चित करने के लिए, सुचालक पदार्थ से बने होते हैं। यह एक समान और शक्तिशाली विद्युत चाप बनाने के लिए आवश्यक है, जो धातु को गर्म करता है और वेल्डिंग को संभव बनाता है। विभिन्न स्टील और मिश्र धातुओं से बने भागों की उच्च-गुणवत्ता वाली वेल्डिंग सुनिश्चित करने के लिए, इलेक्ट्रोड आमतौर पर विशेष वेल्डिंग तार से बनाए जाते हैं, जिनकी मिश्र धातु संरचना भिन्न हो सकती है।
वेल्डिंग इलेक्ट्रोड के लिए सबसे महत्वपूर्ण और सबसे लोकप्रिय सामग्री कार्बन स्टील है।
वेल्डिंग इलेक्ट्रोड: प्रकार और कोटिंग्स
इलेक्ट्रोड के निर्माण में कुछ विशेष कोटिंग्स का उपयोग किया जाता है:
- स्थिरीकरण कोटिंग्स। ये कोटिंग्स एक पतली परत में लगाई जाती हैं। आमतौर पर, ये इलेक्ट्रोड मैनुअल वेल्डिंग के लिए होते हैं;
- सुरक्षात्मक। ये कोटिंग्स एक मोटी परत में लगाई जाती हैं और आमतौर पर कई तत्वों से मिलकर बनी होती हैं;
- चुंबकीय। ये कोटिंग्स विद्युत चुम्बकीय संपर्क के माध्यम से, आमतौर पर वेल्डिंग प्रक्रिया के दौरान ही लगाई जाती हैं। हालाँकि, इलेक्ट्रोड कोटिंग्स अलग-अलग हो सकती हैं।
सबसे लोकप्रिय कोटिंग्स नीचे प्रस्तुत हैं:
- रूटाइल। ये कोटिंग्स तब दिखाई दीं जब रूटाइल का खनन शुरू हुआ। हालाँकि, रूटाइल के साथ कुछ अन्य तत्व भी मिलाए जाते हैं, जैसे कैल्शियम या मैग्नीशियम कार्बोनेट;
- कैल्शियम फ्लोराइड। इन कोटिंग्स में कैल्शियम कार्बोनेट होता है;
- जैविक कोटिंग्स। आमतौर पर, इनका मुख्य घटक जैविक पदार्थ होता है। सामग्री के आधार पर, कोटिंग्स पतली या मोटी परतों में लगाई जा सकती हैं।
वेल्डिंग इलेक्ट्रोड व्यास
इलेक्ट्रोड के साथ उच्च-गुणवत्ता वाली धातु वेल्डिंग के लिए, विशिष्ट कार्य के लिए सही इलेक्ट्रोड का चयन करना आवश्यक है। इलेक्ट्रोड चयन को प्रभावित करने वाले प्रमुख कारक इस प्रकार हैं:
- वेल्ड किए जाने वाले भागों की धातु की मोटाई;
- मिश्रधातुओं की संरचना जिससे भाग बनाये जाते हैं;
- वे परिस्थितियाँ जिनमें काम किया जाना आवश्यक है (पानी के नीचे, आदि)।
यद्यपि कई अन्य कारक भी हैं, लेकिन व्यवहार में आमतौर पर केवल इन्हीं तीन कारकों का प्रयोग किया जाता है।
इसलिए, वेल्डिंग के लिए कौन से वेल्डिंग इलेक्ट्रोड इस्तेमाल करने हैं, यह तय करते समय यह समझना ज़रूरी है कि मुख्य अंतर करने वाले कारक व्यास और सामग्री (जिस धातु से इलेक्ट्रोड बने हैं) हैं। हम नीचे इलेक्ट्रोड धातु पर चर्चा करेंगे, लेकिन अभी हम व्यास के चुनाव पर ध्यान केंद्रित करना चाहेंगे।
वेल्डिंग करंट के चयन में इलेक्ट्रोड व्यास एक महत्वपूर्ण भूमिका निभाते हैं। यह ध्यान देने योग्य है कि इलेक्ट्रोड व्यास, कोटिंग को छोड़कर, धातु के तार का व्यास ही होता है। इस दृष्टिकोण को निम्न द्वारा नियंत्रित किया जाता है: गोस्ट 9466-75.
कुल मिलाकर, इलेक्ट्रोड रेंज में 1 मिमी से 12 मिमी तक के व्यास शामिल हैं, और अलग-अलग इलेक्ट्रोड 1 मिमी या 0.5 मिमी के अंतराल पर उपलब्ध हैं। तदनुसार, इलेक्ट्रोड निम्नलिखित व्यासों में उपलब्ध हैं: 1 मिमी, 1.6 मिमी, 2 मिमी, 2.5 मिमी, और फिर 1 मिमी के अंतराल पर, यानी 3, 4, 5, 7, और 12 मिमी।
इलेक्ट्रोड व्यास और वेल्डिंग धारा
यह निष्कर्ष निकालना तर्कसंगत है कि जैसे-जैसे इलेक्ट्रोड का व्यास बढ़ता है, वेल्डिंग करंट भी बढ़ना चाहिए। हालाँकि, यह वृद्धि आनुपातिक नहीं होती है, और ऑपरेटिंग करंट अक्सर व्यक्तिगत रूप से, सीधे साइट पर ही चुने जाते हैं, और शुरुआत में नाममात्र मान चुने जाते हैं। यह दृष्टिकोण निम्नलिखित कारकों के आधार पर करंट को बदलने की आवश्यकता से प्रेरित है:
- धातु का संदूषण (व्यवहार में, अच्छी तरह से साफ किए गए वर्कपीस के साथ काम करना हमेशा संभव नहीं होता है);
- वेल्डिंग की स्थिति (आर्द्रता, परिवेश का तापमान, आदि);
- जिन मिश्र धातुओं के साथ काम किया जाना है (मिश्र धातु इस्पात के लिए अधिकांश इलेक्ट्रोड इस अर्थ में "सार्वभौमिक" हैं कि उनका उपयोग विभिन्न संरचनाओं (मिश्र धातु तत्वों के समावेश के विभिन्न प्रतिशत) के मिश्र धातुओं के साथ काम करने के लिए किया जा सकता है);
- धातु की मोटाई.
कुछ अनुमानित मान हैं जिन्हें ऑपरेटिंग करंट निर्धारित करते समय एक गाइड के रूप में उपयोग किया जाना चाहिए:
- वेल्डिंग इलेक्ट्रोड 1 मिमी - वर्कपीस धातु 1-1.5 मिमी, 20-25 ए की धारा पर;
- वेल्डिंग इलेक्ट्रोड 1.6 मिमी - कम कार्बन और मिश्र धातु इस्पात के लिए GOST 9466-75 के अनुसार, दो आकारों 200 या 250 मिमी में उत्पादित होते हैं, जिनका उपयोग 25-50 ए की धारा के साथ 1 से 2 मिमी की मोटाई वाली धातुओं के साथ काम करने के लिए किया जाता है;
- वेल्डिंग इलेक्ट्रोड 2 मिमी - कम कार्बन और मिश्र धातु इस्पात के लिए GOST 9466-75 के अनुसार 250 मिमी की लंबाई में निर्मित होते हैं, 300 मिमी की लंबाई भी अनुमत है, वेल्डेड होने वाली धातुओं की मोटाई 1 से 2 मिमी तक है, वर्तमान ताकत 50-70 ए है;
- वेल्डिंग इलेक्ट्रोड 2.5 मिमी - कम कार्बन और मिश्र धातु इस्पात के लिए GOST 9466-75 के अनुसार 250-300 मिमी की लंबाई में उत्पादित होते हैं, 350 मिमी की लंबाई भी अनुमत है, वेल्डेड होने वाली धातुओं की मोटाई 1 से 3 मिमी तक है, वर्तमान ताकत 70-100 ए है;
- वेल्डिंग इलेक्ट्रोड 3 मिमी - सबसे व्यापक रूप से इस्तेमाल किया जाने वाला इलेक्ट्रोड व्यास, कम कार्बन और मिश्र धातु इस्पात के लिए GOST 9466-75 के अनुसार, तीन आकारों 300, 350 और 450 मिमी में उत्पादित किया जाता है, जो 70-140 ए की धारा के साथ 2 से 5 मिमी की मोटाई वाली धातुओं के साथ काम करने के लिए डिज़ाइन किया गया है;
- 4 मिमी वेल्डिंग इलेक्ट्रोड व्यापक रूप से उपयोग किए जाने वाले व्यास के होते हैं, जो पेशेवर और घरेलू वेल्डिंग उपकरणों, दोनों के लिए उपयुक्त हैं। GOST 9466-75 के अनुसार दो आकारों में निर्मित: 350 और 450 मिमी, सभी प्रकार के स्टील और 2 से 10 मिमी मोटी धातुओं के लिए, 100-220 A की धारा रेटिंग के साथ।
- 5 मिमी वेल्डिंग इलेक्ट्रोड - इस व्यास के इलेक्ट्रोड के लिए पर्याप्त शक्तिशाली वेल्डिंग उपकरण की आवश्यकता होती है। GOST 9466-75 के अनुसार, ये निम्न-कार्बन और मिश्र धातु इस्पात के लिए 450 मिमी लंबाई में निर्मित होते हैं, जबकि उच्च-मिश्र धातु इस्पात के लिए 350 मिमी लंबाई की भी अनुमति है। इन्हें 150-280 एम्पियर धारा के साथ 4 से 15 मिमी मोटी धातुओं के साथ काम करने के लिए डिज़ाइन किया गया है।
- 6 मिमी वेल्डिंग इलेक्ट्रोड – पेशेवर वेल्डिंग उपकरणों के साथ उपयोग के लिए डिज़ाइन किए गए हैं। GOST 9466-75 के अनुसार, ये निम्न-कार्बन और मिश्र धातु इस्पात के लिए 450 मिमी लंबाई में उपलब्ध हैं, जबकि उच्च-मिश्र धातु इस्पात के लिए 350 मिमी भी स्वीकार्य है। ये 4 से 15 मिमी मोटी धातुओं और 230-370 एम्पियर धारा के साथ काम करने के लिए डिज़ाइन किए गए हैं।
- उच्च-प्रदर्शन औद्योगिक उपकरणों पर उपयोग के लिए 8-12 मिमी वेल्डिंग इलेक्ट्रोड। GOST 9466-75 के अनुसार, ये निम्न-कार्बन और मिश्र धातु इस्पात के लिए 450 मिमी लंबाई में उपलब्ध हैं, जबकि उच्च-मिश्र धातु इस्पात के लिए 350 मिमी लंबाई भी स्वीकार्य है। इन्हें 8 मिमी से अधिक मोटी धातुओं और 450 एम्पियर धारा के साथ काम करने के लिए डिज़ाइन किया गया है।
यह ध्यान रखना ज़रूरी है कि दिए गए मान अनुमानित हैं, और ज़्यादा सटीक धारा निर्धारण मौके पर ही किया जाता है। इसके अलावा, किसी दिए गए व्यास पर धारा, विभिन्न ब्रांड के इलेक्ट्रोड के लिए काफ़ी भिन्न हो सकती है। उदाहरण के लिए, 3 मिमी UONI 13/55 इलेक्ट्रोड के लिए, धारा 70-100 A के बीच होती है, जबकि समान व्यास वाले MR इलेक्ट्रोड के लिए, यह 80-140 A के बीच होती है। इसलिए, निर्माता आमतौर पर पैकेजिंग पर धारा मान निर्दिष्ट करता है। यदि पैकेजिंग उपलब्ध नहीं है या आप निर्माता के उत्पाद का निर्धारण भी नहीं कर पा रहे हैं, तो आप ऊपर बताए गए औसत मानों का आत्मविश्वास से उपयोग कर सकते हैं और सर्वोत्तम परिणामों के लिए आवश्यकतानुसार उन्हें समायोजित कर सकते हैं।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH