
इन्वर्टर वेल्डर का उपयोग करके घर पर इलेक्ट्रोड के साथ एल्यूमीनियम वेल्डिंग
9095
01.11.2020
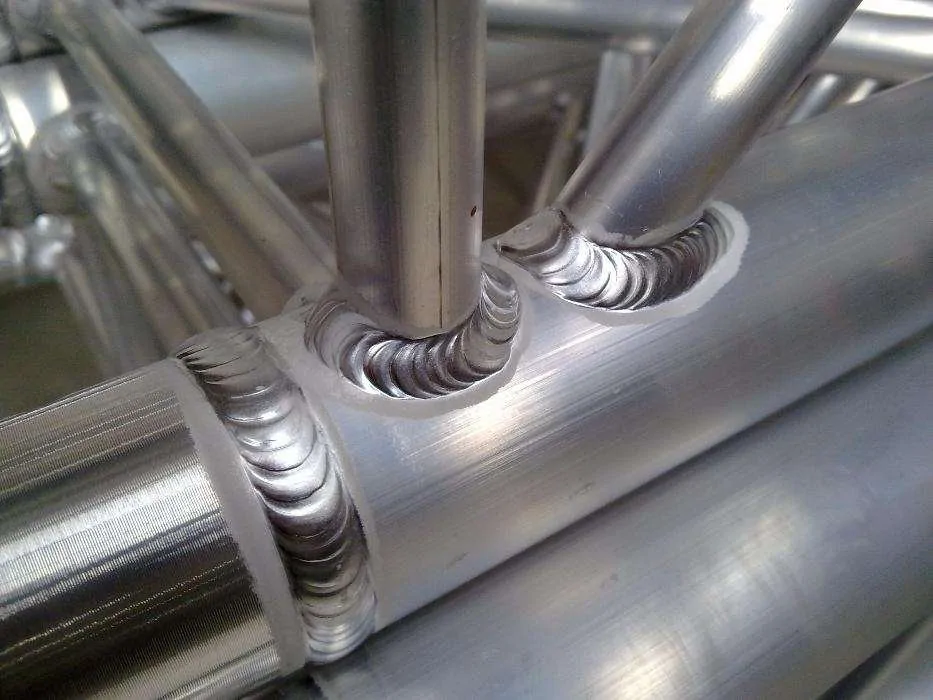
घर पर इलेक्ट्रोड से एल्युमीनियम वेल्डिंग यह काम गुणवत्ता और गति, दोनों ही दृष्टि से बहुत उच्च स्तर पर किया जा सकता है। इसके अलावा, इस काम की लागत भी बहुत ज़्यादा नहीं होगी, जिससे एल्युमीनियम के पुर्जों की वेल्डिंग इन्वर्टर वेल्डर और कम से कम कुछ अनुभव वाले किसी भी व्यक्ति के लिए एक आसान काम बन जाएगा।
अपने हल्केपन और मज़बूती के लिए प्रसिद्ध एल्युमीनियम में कई अनोखे गुण हैं जो इसके प्रसंस्करण को एक अनोखी चुनौती बनाते हैं। महत्वपूर्ण बात यह है कि एल्युमीनियम में अन्य धातुओं की तुलना में उच्च तापीय चालकता और कम गलनांक होता है, जिसके लिए वेल्डिंग तापमान पर विशेष ध्यान देने की आवश्यकता होती है। इसके अलावा, एल्युमीनियम आसानी से ऑक्सीकृत हो जाता है, जिससे सतह पर एल्युमीनियम ऑक्साइड की एक घनी परत बन जाती है, जो वेल्ड की गुणवत्ता को प्रभावित कर सकती है।
तो, कार्य प्रौद्योगिकी के बारे में ही।
इन्वर्टर वेल्डिंग के लिए एल्यूमीनियम के इलेक्ट्रोड
यह तर्कसंगत है कि इन्वर्टर वेल्डिंग के लिए एल्यूमीनियम के इलेक्ट्रोड ये विशेष प्रयोजन के लिए होंगे। और इन्हें सही ढंग से चुनना ज़रूरी है। एल्युमीनियम के लिए वेल्डिंग इलेक्ट्रोड चुनते समय, आपको एक आसान नियम याद रखना होगा।
वेल्ड किये जाने वाले भागों की मोटाई इलेक्ट्रोड व्यास द्वारा सीमित होती है।
तदनुसार, वर्कपीस की धातु की मोटाई मापकर, आप खरीदने के लिए आवश्यक इलेक्ट्रोड व्यास निर्धारित कर सकेंगे। आमतौर पर, लोकप्रिय इलेक्ट्रोड व्यास 3 से 5 मिमी तक होते हैं। इलेक्ट्रोड खरीदते समय एक और बात ध्यान में रखना ज़रूरी है।
एल्यूमीनियम आर्क वेल्डिंग के लिए इलेक्ट्रोड वे स्टील की तुलना में 2-3 गुना तेजी से जलते हैं, इसलिए छोटे व्यास के साथ काम करना बहुत मुश्किल है।
लेकिन यदि आपको उनका उपयोग करना है, तो आपको समान लंबाई के सीम के लिए स्टील इलेक्ट्रोड की तुलना में 2-3 गुना अधिक इलेक्ट्रोड खरीदने की आवश्यकता होगी।
इसमें कई प्रकार के एल्यूमीनियम वेल्डिंग के लिए इलेक्ट्रोड ग्रेडलेकिन हम अभी रासायनिक संरचना आदि के बारे में विस्तार से नहीं बताएंगे, क्योंकि यह लेख चिकित्सकों के लिए है, इसलिए हम तुरंत यह बताना चाहेंगे कि निम्नलिखित बहुत लोकप्रिय हैं इन्वर्टर के साथ एल्यूमीनियम वेल्डिंग के लिए इलेक्ट्रोड यूनिटर एल्युमिन-351एन नाम से।
एक बार जब हम इलेक्ट्रोड के चयन पर निर्णय ले लेते हैं, तो हम सीधे काम पर लग जाते हैं।
घर पर इलेक्ट्रोड से एल्युमीनियम वेल्डिंग: मुख्य बिंदु
घर पर एल्युमीनियम की सफल वेल्डिंग के लिए, यह सुनिश्चित करना ज़रूरी है कि धातु कम से कम 2 मिलीमीटर मोटी हो। अगर यह पतली है, तो आप कोशिश कर सकते हैं, लेकिन बिना कौशल और विशेष उपकरणों के सही वेल्डिंग करना बेहद मुश्किल हो सकता है।
घर पर इलेक्ट्रोड से एल्युमीनियम वेल्डिंग इसकी शुरुआत वेल्ड किए जाने वाले पुर्जों के किनारों को तैयार करने से होती है। जिन जगहों पर जोड़ बनाए जाने हैं, वहाँ सतहों को अच्छी तरह से साफ़ करना ज़रूरी है, जिससे सारी गंदगी और ग्रीस पूरी तरह हट जाए। सतहों को सॉल्वेंट या डीग्रीज़र से पोंछना अच्छा रहेगा (ज़रूरी नहीं, लेकिन कुछ लोगों का कहना है कि इससे मदद मिलती है)।
सफल एल्युमीनियम वेल्डिंग के लिए, वेल्ड की जाने वाली सतहों को सावधानीपूर्वक तैयार करना ज़रूरी है। काम शुरू करने से पहले, सुनिश्चित करें कि सतहें साफ़ और सूखी हों। सभी गंदगी, ग्रीस और ऑक्साइड फ़िल्मों को यांत्रिक सफाई और/या विशेष सॉल्वैंट्स या डीग्रीज़र का उपयोग करके हटाया जाना चाहिए। यह तैयारी आसंजन को बेहतर बनाती है और उच्च-गुणवत्ता वाले, मज़बूत वेल्ड के निर्माण को बढ़ावा देती है।
वेल्ड किए जाने वाले भागों के किनारों की तैयारी पर भी ध्यान देना चाहिए। 3 मिमी से अधिक मोटे भागों के लिए, लगभग 60 डिग्री के कोण पर V-आकार का खांचा बनाने की सलाह दी जाती है। इससे वेल्ड रूट तक आर्क की पहुँच आसान हो जाती है और धातु का एक समान वितरण सुनिश्चित होता है।
यदि वेल्ड किए जाने वाले भाग 3 मिमी से अधिक मोटे हैं, तो वेल्ड स्थानों पर 60 डिग्री के कोण पर एक V-आकार का खांचा बनाया जाना चाहिए। हवा का अंतर 1 से 3 मिमी के बीच होना चाहिए। इलेक्ट्रोड के साथ एल्यूमीनियम वेल्डिंग विभिन्न मोटाई वाले भागों के लिए यह आवश्यक है कि पतली धातु को मोटी धातु वाले भाग पर कसकर लगाया जाए।
निर्णय लेने के बाद एल्यूमीनियम वेल्डिंग के लिए मुझे किस इलेक्ट्रोड का उपयोग करना चाहिए? एक बार जब आप पुर्जे तैयार कर लें, तो अपने वेल्डर को धनात्मक ध्रुवता पर सेट करना और DC पर स्विच करना ज़रूरी है। यह बेहद ज़रूरी है।
वेल्डिंग मशीन की सेटिंग्स भी महत्वपूर्ण हैं। सही ध्रुवता और संचालन मोड सेट करना महत्वपूर्ण है। एल्यूमीनियम वेल्डिंग के लिए, धनात्मक ध्रुवता वाली दिष्ट धारा का उपयोग करने की सलाह दी जाती है, जिससे गहरी पैठ और साफ़ वेल्ड को बढ़ावा मिलता है। कृपया ध्यान दें कि एल्यूमीनियम इलेक्ट्रोड स्टील इलेक्ट्रोड की तुलना में काफ़ी तेज़ी से जलते हैं, इसलिए धारा और इलेक्ट्रोड फ़ीड गति सेटिंग्स भिन्न हो सकती हैं।
एल्यूमीनियम की वेल्डिंग धनात्मक ध्रुवता की प्रत्यक्ष धारा के साथ की जाती है
सकारात्मक ध्रुवता (जिसे रिवर्स भी कहा जाता है) तब होती है जब “+” इलेक्ट्रोड पर होता है, और “-” को “ग्राउंड” पर फेंक दिया जाता है।
बड़े या ढले हुए एल्युमीनियम पुर्जों की वेल्डिंग करने से पहले, सामग्री को लगभग 300 डिग्री सेल्सियस तक पहले से गरम कर लें। इससे सामग्री में तापीय तनाव के कारण दरारें और दोषों का खतरा कम हो जाता है। वेल्डिंग के दौरान, ज़्यादा गरम होने और विरूपण से बचने के लिए, कम चाप लंबाई बनाए रखने और उच्च तापमान के संपर्क में आने के समय को कम करने पर विशेष ध्यान दिया जाना चाहिए। इन्वर्टर वेल्डिंग इलेक्ट्रोड से एल्युमीनियम वेल्डिंग करते समय, इलेक्ट्रोड को वर्कपीस के सापेक्ष थोड़े कोण पर या लंबवत रखें। इलेक्ट्रोड की नोक को वेल्ड की दिशा में घुमाएँ।
वेल्डिंग के लिए सबसे अच्छी स्थिति नीचे की ओर झुकी हुई वेल्डिंग है। आर्क को छोटा रखना ज़रूरी है, ताकि ज़्यादा गरम होने और भागों के पिघलने से बचा जा सके। वेल्डिंग इलेक्ट्रोड के साथ एल्यूमीनियम यह कार्य यथासंभव शीघ्रता से किया जाना चाहिए। आर्क टूटने के बाद, धातु की सतह को किसी भी स्लैग परत से साफ़ किया जाना चाहिए और वेल्डिंग जारी रखनी चाहिए। प्रत्येक अगली बीड को पिछली बीड पर लगभग 8-10 मिमी तक ओवरलैप करना चाहिए। वेल्डिंग पूरी होने के बाद, वेल्ड को स्लैग से साफ़ किया जाना चाहिए और पानी से धोया जाना चाहिए।
वेल्डिंग प्रक्रिया के दौरान, वर्कपीस के गर्म होने पर नजर रखें, क्योंकि एल्यूमीनियम बहुत आसानी से गर्म हो जाता है और सामग्री या भागों को नुकसान पहुंचाता है।
वेल्डिंग पूरी करते समय, वेल्ड का उचित उपचार करना महत्वपूर्ण है: जंग और क्षति से अधिकतम सुरक्षा सुनिश्चित करने के लिए स्लैग हटाएँ, साफ़ करें और वेल्ड को धोएँ। इलेक्ट्रोड का उचित भंडारण, विशेष रूप से उच्च आर्द्रता की स्थिति में, क्षरण को रोकने और उच्च गुणवत्ता वाली वेल्डिंग सुनिश्चित करने के लिए महत्वपूर्ण है।
उल्लिखित इन्वर्टर के साथ एल्यूमीनियम वेल्डिंग के लिए इलेक्ट्रोड यूनिटर एल्युमिन-351N इलेक्ट्रोड को नमी रहित जगह पर रखना ज़रूरी है। ये हवा से नमी को जल्दी सोख लेते हैं, इसलिए ज़्यादा नमी वाले कमरे में या नम मौसम में बाहर काम करते समय, पूरे पैक को बर्बाद होने से बचाने के लिए कम से कम इलेक्ट्रोड अपने साथ ले जाने की कोशिश करें (यह एक किफ़ायती उपाय है)।
कुल मिलाकर, जैसा कि आपने संभवतः देखा होगा, घर पर इलेक्ट्रोड से एल्युमीनियम वेल्डिंग एक पूर्णतः सुलझने योग्य समस्या.
ये सावधानियां और तैयारी तकनीकें आपको घर पर उच्च गुणवत्ता वाली, टिकाऊ एल्यूमीनियम वेल्डिंग प्राप्त करने में मदद करेंगी, एल्यूमीनियम जैसी अनूठी धातु के साथ काम करने की सभी बारीकियों को ध्यान में रखते हुए।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH