
विद्युत अपरदन कटाई
9940
14.07.2019
विद्युतीय डिस्चार्ज मशीनिंग एक ऐसी विधि है जिसमें किसी भाग के आकार और आकृति को इलेक्ट्रोड (उपकरण) और एक सुचालक वर्कपीस के बीच उत्पन्न विद्युत डिस्चार्ज का उपयोग करके परिवर्तित किया जाता है। इस प्रकार, एक इलेक्ट्रोड स्वयं वर्कपीस होता है, और दूसरा इलेक्ट्रोड (उपकरण) होता है। इलेक्ट्रोड के बीच माध्यम की विद्युत शक्ति को पुनर्स्थापित करने के लिए, आवधिक डिस्चार्ज, या स्पंदित डिस्चार्ज, आवश्यक होते हैं।
विद्युत अपरदन काटने के दौरान इलेक्ट्रोड के घिसाव को कम करने के लिए, प्रक्रिया धारा के एकध्रुवीय स्पंदों का प्रयोग किया जाता है। स्पंद की अवधि ध्रुवता को प्रभावित करती है: छोटे स्पंदों के साथ, एनोड अपरदन प्रबल होता है, जबकि लंबे स्पंदों के साथ, कैथोड अपरदन प्रबल होता है। इस कार्य में एकध्रुवीय स्पंदों के प्रयोग की दोनों विधियों का प्रयोग किया गया है।
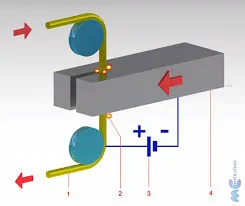
विद्युत अपरदन काटने में कई चरण शामिल होते हैं: सबसे पहले, विद्युत विखंडन होता है, जिससे स्पार्क डिस्चार्ज हो सकता है, और उसके बाद आर्क डिस्चार्ज होता है। कई जनरेटर बहु-चरणीय पल्स तरंगरूप उत्पन्न करने में सक्षम होते हैं।
पल्स आवृत्ति वर्कपीस की तकनीकी आवश्यकताओं के अनुसार निर्धारित होती है। औसत पल्स अवधि 0.1 से 10-7 सेकंड तक होती है, और आवृत्ति 5 kHz से 0.5 MHz तक होती है। पल्स अवधि जितनी कम होगी, वर्कपीस की सतह उतनी ही साफ़ होगी।
विद्युतीय डिस्चार्ज कटिंग एक अनूठी प्रक्रिया है क्योंकि इलेक्ट्रोड उपकरण का मुक्त-आकार उन बंद चैनलों को काटने की अनुमति देता है जो यांत्रिक मशीनिंग द्वारा दुर्गम होते हैं। इस विधि का उपयोग विभिन्न प्रवाहकीय सामग्रियों को काटने के लिए भी किया जा सकता है।
इस पद्धति का नुकसान यह है कि इसकी उत्पादकता बहुत अधिक नहीं होती, फीड दर बहुत कम होती है (प्रति मिनट 1 मिमी.) और, ज़ाहिर है, ऊर्जा की खपत भी बहुत अधिक होती है।
विद्युत डिस्चार्ज कटिंग के कई प्रकार हैं, उनमें से कुछ हैं:
- संयुक्त विद्युत क्षरण प्रसंस्करण, जिसे अन्य प्रकार के प्रसंस्करण के साथ एक साथ जोड़ा जाता है;
- विद्युत निर्वहन रासायनिक प्रसंस्करण, जिसमें एक साथ इलेक्ट्रोलाइट में वर्कपीस का विद्युत रासायनिक विघटन शामिल होता है।
- विद्युत डिस्चार्ज मशीनिंग में धातु को नष्ट करने के लिए विद्युत डिस्चार्ज मशीनिंग का उपयोग शामिल है;
- एनोडिक यांत्रिक उपचार;
- वॉल्यूम कॉपीइंग एक विद्युत डिस्चार्ज मशीनिंग (ईडीएम) है जो इलेक्ट्रोड-वर्कपीस पर इलेक्ट्रोड-टूल की सतह के आकार को प्रदर्शित करता है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH