
धातु, कटर, सिलेंडर, लांस की ऑक्सीजन कटिंग और इसके संचालन सिद्धांत
7385
19.09.2019
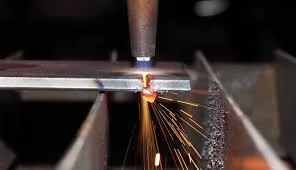
ऑक्सीजन कटिंग तकनीक में ऑक्सीजन के एक जेट से धातु को काटा जाता है, जिसे ऑक्सीजन और गर्म धातु के ज्वलन तापमान तक पहले से गरम किया जाता है। कटिंग के तीन प्रकार हैं:
- यह सतही है, यानी धातु की सतह परत हटा दी जाती है;
- अलग करना, जो धातु को पूरी तरह से काट देता है;
- ऑक्सीजन लांस कटिंग, जिसमें धातु में गहरा कट लगाना शामिल है।
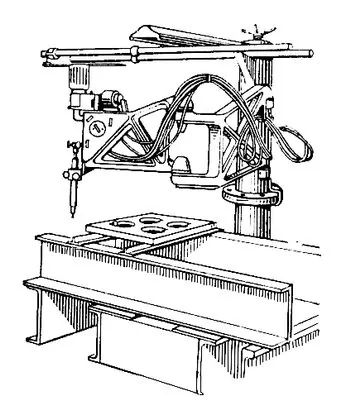
ऑक्सीजन कटिंग तकनीक एक सतत प्रक्रिया में की जाती है, अन्यथा कटिंग से पहले सभी प्रक्रियाओं को पुनः आरंभ करना आवश्यक होगा।
काटने से पहले धातु की सतह को स्केल, पेंट, जंग आदि से साफ करना आवश्यक है।
किसी धातु को पिघलने से रोकने के लिए, उसका गलनांक उसके दहन तापमान और उसके ऑक्साइड के गलनांक से अधिक होना चाहिए, अन्यथा ठोस ऑक्साइड काटने की प्रक्रिया में बाधा डालेंगे।
ऑक्साइड भी तरल होने चाहिए ताकि वे आसानी से बह सकें और उड़ सकें। कट की गुणवत्ता कटिंग पथ और कटी हुई सतह की सटीकता पर निर्भर करती है। जब कटिंग स्वचालित रूप से की जाती है, तो विचलन नगण्य होता है, जबकि मैन्युअल कटिंग में यह अधिक ध्यान देने योग्य होता है।
विच्छेदन विधि का उपयोग करके धातु की ऑक्सीजन कटिंग उच्च गति पर की जा सकती है, जिसमें टॉर्च का कोण कटिंग दिशा के विपरीत दिशा में 45 डिग्री झुका होता है। उच्च-गुणवत्ता वाली उच्च-गति कटिंग उपलब्ध है, जिससे कट की गुणवत्ता में सुधार होता है और कटिंग गति बढ़ती है।
उदाहरण के लिए, 5 MPa तक के ऑक्सीजन दाब पर, 60 मिमी मोटी धातु की कटाई 30-50% तक बढ़ जाती है। ऑक्सीजन कटिंग तकनीक 98.5-99.5% की आवृत्ति पर ऑक्सीजन का उपयोग करती है, जिससे उच्च कटिंग प्रदर्शन बना रहता है और ऑक्सीजन की खपत कम होती है। कटिंग यंत्रवत् या मैन्युअल रूप से की जा सकती है।
यह कैसे होता है? धातु की ऑक्सीजन कटिंग?
धातुएँ इस मायने में अनोखी हैं कि वे ऑक्सीजन में जलती हैं। यदि पदार्थ एक निश्चित तापमान पर पहुँच जाता है और ऑक्सीजन की एक धारा गर्म क्षेत्र की ओर निर्देशित की जाती है, तो तेज़ी से ऑक्सीकरण होगा। काम शुरू होने के बाद ऑपरेटर को प्रीहीटिंग फ्लेम बंद नहीं करनी चाहिए। कटिंग टॉर्च के चलते रहने पर इसे लगातार जलते रहना चाहिए।
मैनुअल ऑक्सीजन कटिंग जब यांत्रिक कटिंग मशीनें उपलब्ध न हों, तो प्रोफाइल वाली धातु को काटने के लिए इसका व्यापक रूप से उपयोग किया जाता है। घुमावदार किनारों वाले गैर-महत्वपूर्ण भागों को काटने में भी इसका उपयोग पाया गया है।
हाथ से काटने के लिए, "प्लाम्या-62" कटिंग टॉर्च का इस्तेमाल किया जा सकता है। सबसे पहले, ऑपरेटर फ्लेम प्रीहीटर के लिए ऑक्सीजन वाल्व खोलता है। फिर, एसिटिलीन वाल्व खोलता है। टॉर्च से मिश्रण की एक धारा निकलेगी, जिसे प्रज्वलित करना होगा। काटना शुरू करने के लिए, बस ऑक्सीजन वाल्व खोलें। टॉर्च बंद करने के लिए, वाल्वों को उल्टे क्रम में बंद करें।
स्टील की ऑक्सीजन कटिंग ऑक्सीजन कटिंग की कई अनूठी विशेषताएँ हैं। ऑक्सीजन कटिंग की मदद से, एक तकनीशियन किसी भी जटिल कट को काट सकता है। यह केवल कार्बन स्टील के लिए उपयुक्त है। इसके अलावा, काटने के बाद, जले हुए किनारे रह जाते हैं, इसलिए अतिरिक्त यांत्रिक उपचार की आवश्यकता होगी।
धातु काटने के लिए ऑक्सीजन लांस: प्रौद्योगिकी सुविधाएँ
ऑक्सीजन लांस का उपयोग मोटे स्टील में छेद करने के लिए किया जाता है। यह मोटे स्टील के सिल्लियों को काटने के लिए भी उपयोगी है। ऑक्सीजन लांस में एक हैंडल होता है जिस पर एक वाल्व लगा होता है। धातु काटने के लिए ऑक्सीजन सिलेंडर यह भाला एक रबर की नली से जुड़ा होता है, जिसका दूसरा सिरा एक स्टील भाला ट्यूब से जुड़ा होता है।
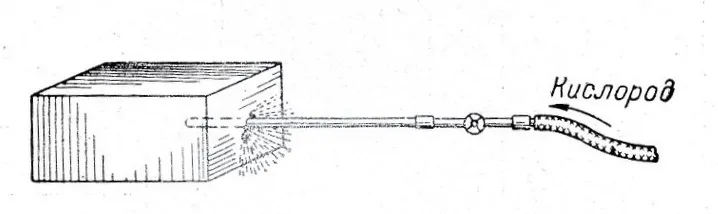
इस विधि का उपयोग करते समय, काटने के प्रारंभिक बिंदु को टॉर्च से पहले से गरम किया जाता है। काटने वाला क्षेत्र प्रारंभिक दहन तापमान तक गर्म हो जाना चाहिए। ऐसा होने के बाद, लांस की नोक को गरम क्षेत्र के पास लाया जा सकता है और ऑक्सीजन की आपूर्ति खोली जा सकती है।
काटने के दौरान ट्यूब जल जाएगी, इसलिए इसे समय-समय पर बदलते रहना चाहिए। अगर तकनीशियन ट्यूब की खपत कम करना चाहता है, तो वह इसमें कम कार्बन वाला तार डाल सकता है। हालाँकि, ट्यूब का आंतरिक व्यास 4 मिमी से ज़्यादा होना चाहिए।
अगर वर्कपीस खड़ी या किसी कोण पर रखी है, तो नीचे से ऊपर की ओर काटना सबसे अच्छा है। लांस की आगे-पीछे की गति के साथ, यह सक्रिय रूप से स्लैग हटाने को बढ़ावा देगा।
जैसा कि पहले ही बताया जा चुका है, ऑक्सीजन लांस आपको मोटी सामग्री को काटने में मदद करता है। इस मामले में, ऑक्सीफ्यूल कटिंग टॉर्चएक कटर की मदद से लगभग 100 मिमी व्यास का एक छेद बनाया जाता है। इस छेद में एक लांस डाला जाता है और फिर सामग्री को काटा जाता है। कटर और लांस के इस संयोजन से ऑपरेटर 2 मीटर तक मोटे स्टील के टुकड़ों को काट सकता है।
ऑक्सीजन लांस से धातु काटने का एक बड़ा लाभ यह है कि इससे ईंधन गैस और ऑक्सीजन का कुशल उपयोग संभव होता है।
 HI
 RU
 UK
 EN
 DE
 ES
 IT
 PT
 FR
 ZH